При закупке алюминиевых труб для сварки TIG покупатели обычно сосредотачиваются на двух вопросах: Сколько это будет стоить? И будет ли качество сварного шва оставаться стабильным в производстве?
Ответ зависит от гораздо большего, чем время сварки. Алюминиевый сплав, толщина трубы, конструкция соединения, подготовка, параметры сварки, объём производства, контроль и отделка — всё это может повлиять на конечный результат.
Для инженеров и отделов закупок понимание этих факторов упрощает сравнение коммерческих предложений и выбор производственного процесса, который подходит не только для прототипов, но и для серийного производства.
Почему сварка алюминиевых труб TIG чувствительна к производственным условиям?
Сварка TIG широко используется для алюминия, поскольку обеспечивает точный контроль над сварочной ванной и позволяет получать чистые, визуально однородные швы.
Однако алюминий создаёт ряд проблем при сварке. Его оксидный слой имеет значительно более высокую температуру плавления, чем основной металл, а сам алюминий быстро проводит тепло. Эти характеристики делают сварку алюминиевых труб TIG особенно чувствительной к подготовке поверхности и контролю тепла. Плохая очистка, нестабильная подгонка или чрезмерный нагрев могут привести к таким проблемам, как пористость, неполное проплавление, деформация или неоднородный внешний вид шва.
Для серийного производства цель состоит не просто в создании шва, который хорошо выглядит один раз. Процесс должен давать аналогичные результаты от первой детали до последней.
Несколько факторов должны работать вместе:
- Алюминиевый сплав и состояние поставки
- Диаметр трубы и толщина стенки
- Конфигурация соединения
- Подготовка поверхности
- Параметров сварки
- Защитный газ
- Оснастка и позиционирование
- Последовательностью сварки
- Требования к контролю
Именно поэтому опытные производители оценивают полный производственный процесс, прежде чем определять стоимость сварки алюминиевых труб TIG.
Какие конструктивные и материальные факторы влияют на стоимость?
Алюминиевый сплав — один из первых факторов, которые следует учитывать. Выбор правильного сплава является важным первым шагом при планировании сварки алюминиевых труб TIG для конкретного применения.
Распространённые алюминиевые сплавы, используемые для сварных компонентов, включают 5052, 5083, 6061 и 6063. Они обладают различными механическими свойствами и характеристиками сварки, поэтому выбранный сплав должен соответствовать применению, а не выбираться только потому, что он недорогой или легкодоступный.
Геометрия трубы также оказывает прямое влияние на стоимость и технологичность сварки алюминиевых труб TIG.
Простое соединение труба-к-трубе может требовать относительно небольшой подготовки, тогда как многозвенная рама может включать точную резку, вырезку, позиционирование и несколько сварочных операций.
Толщина стенки — ещё одна важная переменная. Тонкостенный алюминий требует тщательного контроля тепла во избежание прожога и деформации. Более толстые сечения могут требовать более высокого тепловложения и дополнительной подготовки для достижения требуемого проплавления.
Хорошая конструкция может снизить производственные затраты ещё до начала сварки.
Для проектов, объединяющих механически обработанные и сварные компоненты, интеграция обработки на станках с ЧПУ и металлообработки также может помочь поддерживать согласованность сопряжений между обработанными деталями и сварными узлами.
Конструктивные факторы, влияющие на производство:
| Фактор | Возможное влияние на производство |
|---|---|
| Алюминиевый сплав | Свариваемость и выбор присадочного материала |
| Толщина стенки | Тепловложение и скорость сварки |
| Конструкции соединения | Подготовка и время сварки |
| Допуск трубы | Подгонка и выравнивание |
| Количество соединений | Объём сварочных и контрольных работ |
| Surface finish | Постсварочная обработка |
| Объем производства | Стоимость оснастки и наладки на деталь |
Чертеж, который выглядит простым с точки зрения закупок, может поэтому включать совершенно разные производственные требования в зависимости от его допусков и деталей соединений.
Как параметры сварки влияют на качество?
Когда конструкция пригодна для производства, сварочный процесс становится критически важным для стабильного производства сварки алюминиевых труб TIG.
Для сварки алюминия TIG ток, баланс переменного тока, частота, скорость перемещения, выбор вольфрама, присадочный металл и защитный газ должны быть подобраны к материалу и соединению.
Тепловложению следует уделить особое внимание.
Слишком мало тепла может вызвать плохое сплавление или недостаточное проплавление. Слишком много тепла может увеличить деформацию и повлиять на окружающий материал. На узлах с несколькими близко расположенными соединениями тепло также может накапливаться во время сварки.
Именно здесь производственный опыт становится важным.
Вместо того чтобы рассматривать каждый шов как изолированную операцию, воспроизводимый производственный процесс должен определять последовательность сварки, положение оснастки, метод подготовки и критерии контроля.
Цель — стабильность процесса, а не просто навык оператора.
Например, сварочный процесс может давать привлекательный валик во время пробного запуска, но становиться трудно воспроизводимым при увеличении объёма производства. Подходящая оснастка, стандартизированная подготовка и документированные параметры сварки могут сделать процесс гораздо более стабильным.
Наш услуги по сварке алюминиевых труб разработаны вокруг такого производственного подхода, от подготовки труб и сварки до необходимых отделочных операций.
Что на самом деле определяет стоимость производства?
Заявленная цена сварки — лишь часть фактической стоимости производства.
Более полезный способ оценки стоимости сварки алюминиевых труб TIG — рассмотреть весь производственный процесс:
Материал → Резка → Подготовка соединения → Оснастка → Сварка TIG → Контроль → Отделка → Упаковка
Для мелкосерийных заказов затраты на наладку и оснастку могут заметно влиять на цену за единицу. По мере увеличения объёма производства эти затраты распределяются на большее количество деталей, а специализированная оснастка может повысить воспроизводимость и сократить время наладки.
Отделка также может значительно изменить конечную цену.
В зависимости от применения сварные алюминиевые компоненты могут требовать шлифовки, полировки, анодирования, порошковой окраски или другой обработки поверхности. Если шов создаёт чрезмерную деформацию или требует существенной доработки, дополнительные трудозатраты могут увеличить реальную стоимость каждой принятой детали.
Поэтому два поставщика могут называть разные цены за внешне идентичные алюминиевые трубные узлы, и ни одно из предложений не будет неправильным.
Лучшее сравнение — не просто:
“У какого поставщика самая низкая цена на сварку?”
Вместо этого команды по закупкам должны учитывать:
Цена за единицу + настройка + отделка + контроль + потенциальная переделка + логистика
Это дает более реалистичную картину стоимости деталей, готовых к производству.
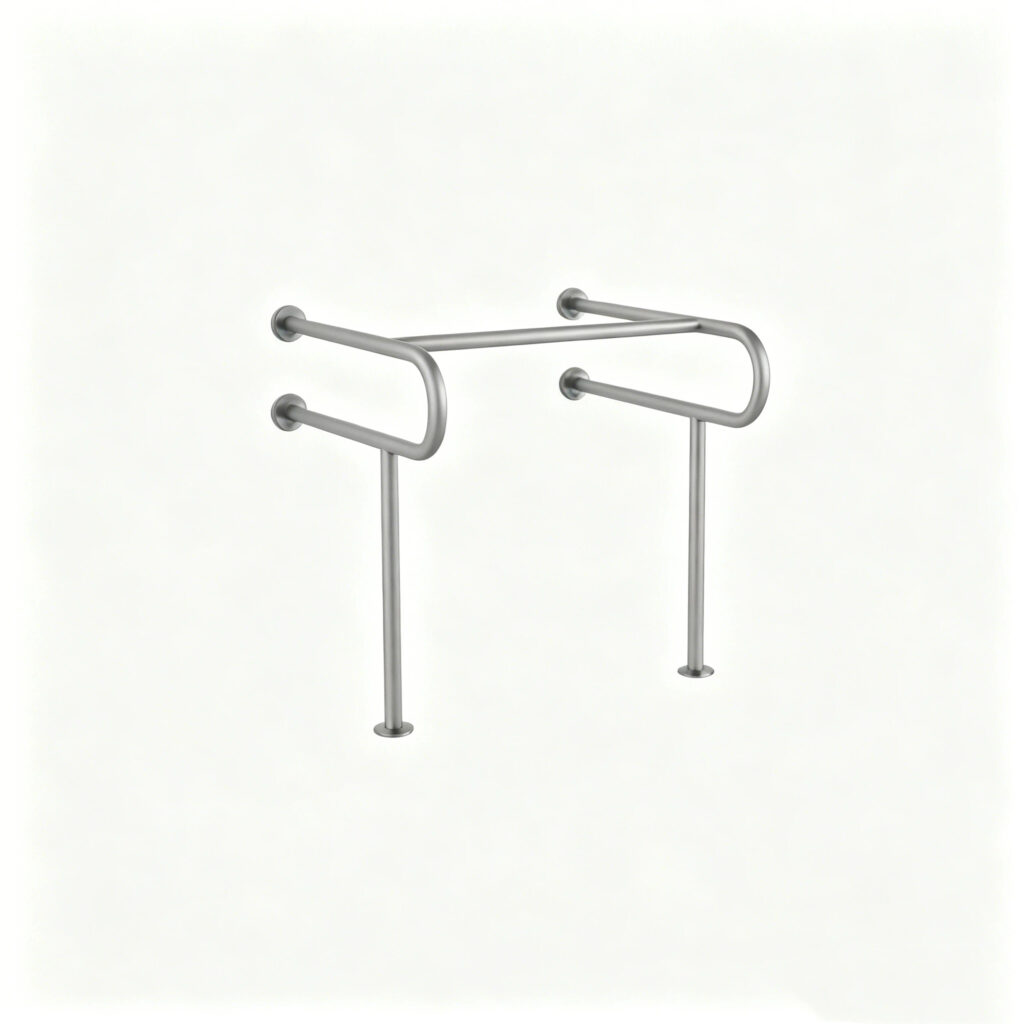
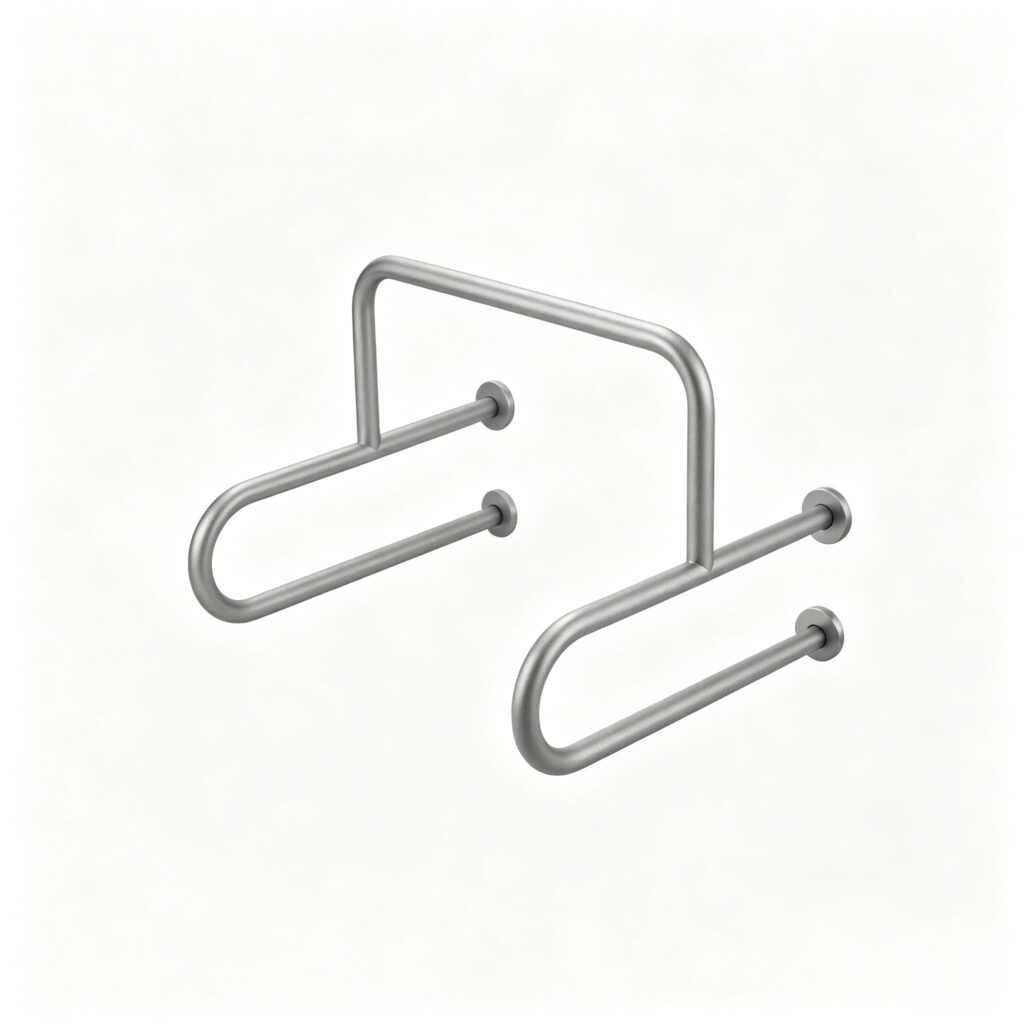
Проект TIG-сварных алюминиевых поручней Flow Wing:
Один из наших собственных проектов включал TIG-сварной алюминиевый поручень для ванных комнат, предназначенный для пожилых людей и людей с ограниченными возможностями.
Вы можете увидеть готовый продукт в нашем проекте TIG-сварного алюминиевого поручня.
В этом проекте мы сосредоточились на чистом внешнем виде сварного шва, точном выравнивании соединений, контролируемом подводе тепла и постоянных размерах.
Поскольку поручень является одновременно функциональным и хорошо заметным, процесс сварки должен был обеспечить баланс между надежными соединениями и чистым внешним видом готового изделия.
Мы контролировали подготовку труб, подгонку, TIG-сварку и послесварочную отделку как часть производственного процесса. Это помогло нам поддерживать постоянные размеры, одновременно снижая ненужную деформацию и объем отделочных работ.
Проект также демонстрирует важный момент: стоимость TIG-сварки алюминиевых труб определяется не только скоростью сварки. Подготовка, конструкция соединений, контроль тепла, отделка и стабильность производства — все это влияет на конечную стоимость изготовления.
Для аналогичных custom алюминиевых сборок наши услуги по сварке алюминия могут поддерживать проекты от разработки прототипа до серийного производства.
FAQ: Что еще следует знать покупателям?
Можно ли TIG-сваривать алюминиевую трубу после анодирования?
Анодированный слой обычно следует удалить из зоны сварки перед сваркой. Анодирование можно выполнить после сварки.
Как можно снизить затраты на сварку?
Оптимизируйте конструкцию соединений, сократите ненужные сварные швы и используйте подходящие приспособления для серийного производства.
Влияет ли диаметр трубы на производительность сварки?
Да. Диаметр влияет на доступ горелки, длину шва, распределение тепла и время сварки.
Подходит ли TIG-сварка для прототипов?
Да. TIG хорошо подходит для прототипов, требующих точного контроля сварного шва и чистого внешнего вида.
Что следует проверять после сварки?
Типичные проверки включают размеры, выравнивание соединений, внешний вид сварного шва и дефекты поверхности.
Почему объем производства важен для расценок?
Количество влияет на настройку, оснастку, эффективность производства, контроль и конечную стоимость единицы продукции.