アルミニウムパイプのTIG溶接を調達する際、購買担当者は通常2つの疑問に注目します。コストはいくらかかるのか?そして、生産において溶接品質は安定し続けるのか?
答えは溶接時間だけでは決まりません。アルミニウム合金、パイプの肉厚、継手設計、前処理、溶接パラメータ、生産量、検査、仕上げのすべてが最終結果に影響を与える可能性があります。.
エンジニアや調達チームにとって、これらの要因を理解することで、見積もりを比較しやすくなり、試作だけでなく反復生産にも対応できる製造プロセスを選択しやすくなります。.
アルミニウムパイプのTIG溶接が生産条件に敏感なのはなぜか?
TIG溶接は、溶融池を精密に制御でき、清浄で外観の安定した溶接部を形成できるため、アルミニウムに広く使用されています。.
しかし、アルミニウムは溶接中にいくつかの課題をもたらします。その酸化皮膜は母材よりもはるかに高い融点を持ち、一方でアルミニウム自体は熱を急速に伝導します。これらの特性により、アルミニウムパイプのTIG溶接は表面処理と熱制御に特に敏感になります。したがって、不十分な洗浄、不安定な位置合わせ、過剰な熱は、ポロシティ、融合不良、歪み、溶接外観のばらつきなどの問題を引き起こす可能性があります。.
生産作業では、目的は単に一度だけ見栄えの良い溶接部を作ることではありません。プロセスは、最初の部品から最後の部品まで同様の結果を生み出す必要があります。.
いくつかの要因が連携して機能する必要があります:
- アルミニウム合金と調質
- 管径と肉厚
- 継手構成
- 表面処理
- 溶接パラメータ
- シールドガス
- 治具と位置決め
- 溶接順序
- 検査要件
これが、経験豊富なメーカーがアルミニウムパイプのTIG溶接コストを決定する前に、生産プロセス全体を評価する理由です。.
どの設計・材料要因がコストに影響するか?
アルミニウム合金は最初に検討すべき要因の一つです。したがって、特定の用途向けにアルミニウムパイプのTIG溶接を計画する際、適切な合金を選択することが重要な第一歩です。.
溶接部品に使用される一般的なアルミニウム合金には、5052、5083、6061、6063があります。これらは機械的特性と溶接特性が異なるため、選択する合金は安価または入手しやすいという理由だけで選ぶのではなく、用途に適合させる必要があります。.
パイプ形状も、アルミニウムパイプのTIG溶接のコストと製造性に直接影響します。.
単純な管対管の継手は比較的少ない前処理で済むかもしれませんが、複数継手のフレームでは、精密な切断、ノッチ加工、位置決め、および複数の溶接作業が必要になる場合があります。.
肉厚ももう一つの重要な変数です。薄肉アルミニウムは、溶け抜けや歪みを避けるために慎重な熱制御が必要です。厚肉部では、必要な溶け込みを得るために、より高い入熱と追加の前処理が必要になる場合があります。.
したがって、優れた設計は溶接が始まる前から製造コストを削減できます。.
機械加工部品と溶接部品を組み合わせるプロジェクトでは、 CNC加工と金属加工 を統合することで、機械加工部品と溶接アセンブリ間のインターフェースを一貫して維持するのにも役立ちます。.
生産に影響を与える設計要因:
| 要素 | 想定される生産への影響 |
|---|---|
| アルミニウム合金 | 溶接性とフィラー選定 |
| 肉厚 | 入熱と溶接速度 |
| パラメータ制御 | 前処理と溶接時間 |
| 管の公差 | 位置合わせとアライメント |
| 継手の数 | 溶接と検査の作業量 |
| 表面仕上げ | 溶接後処理 |
| 生産数量 | 部品ごとの治具と段取りコスト |
したがって、購買の観点からは単純に見える図面でも、公差と継手の詳細によって、まったく異なる製造要件を伴う場合があります。.
溶接パラメータは品質にどのように影響するか?
設計が製造に適したものになると、一貫したアルミニウムパイプのTIG溶接生産にとって溶接プロセスが重要になります。.
アルミニウムのTIG溶接では、電流、ACバランス、周波数、移動速度、タングステン選定、フィラーメタル、シールドガスを材料と継手に合わせる必要があります。.
入熱には特に注意を払う必要があります。.
熱が少なすぎると、融合不良や溶け込み不足を引き起こす可能性があります。熱が多すぎると、歪みが増加し、周囲の材料に影響を与える可能性があります。複数の継手が近接したアセンブリでは、溶接中に熱が蓄積することもあります。.
ここで生産経験が重要になります。.
すべての溶接を孤立した作業として扱うのではなく、再現可能な製造プロセスでは、溶接順序、治具位置、前処理方法、検査基準を定義する必要があります。.
目標はプロセスの一貫性であり、単に作業者の技能ではありません。.
たとえば、溶接プロセスが試作時に美しいビードを形成しても、生産量が増えると再現が難しくなる場合があります。適切な治具、標準化された前処理、文書化された溶接パラメータにより、プロセスをはるかに安定させることができます。.
私たちの アルミチューブ溶接サービス は、管の前処理や溶接から必要な仕上げ作業まで、この種の生産アプローチに基づいて設計されています。.
生産コストを実際に決めるものは何か?
提示された溶接価格は、実際の製造コストの一部にすぎません。.
アルミニウムパイプのTIG溶接のコストを評価するより有用な方法は、製造プロセス全体を考慮することです:
材料 → 切断 → 継手前処理 → 治具固定 → TIG溶接 → 検査 → 仕上げ → 梱包
少量注文では、段取りと治具のコストが単価に顕著な影響を与える可能性があります。生産量が増えると、これらのコストはより多くの部品に配分でき、専用治具は再現性を向上させ、段取り時間を短縮できます。.
仕上げも最終価格を大きく変える可能性があります。.
用途に応じて、溶接されたアルミニウム部品には、研削、研磨、アルマイト処理、粉体塗装、またはその他の表面処理が必要になる場合があります。溶接が過度な歪みを生じさせたり、大幅な手直しが必要な場合、追加の労力が合格部品ごとの実質コストを増加させる可能性があります。.
したがって、2つのサプライヤーが一見同一のアルミニウムパイプアセンブリに対して異なる価格を見積もっても、どちらの見積もりも誤っているわけではありません。.
より良い比較は、単に次のことではありません:
“「どのサプライヤーが最も低い溶接価格を提示しているか?」”
代わりに、調達チームは次を考慮すべきです:
単価 + 段取り + 仕上げ + 検査 + 潜在的な手直し + 物流
これにより、生産準備完了部品のコストをより現実的に把握できます。.
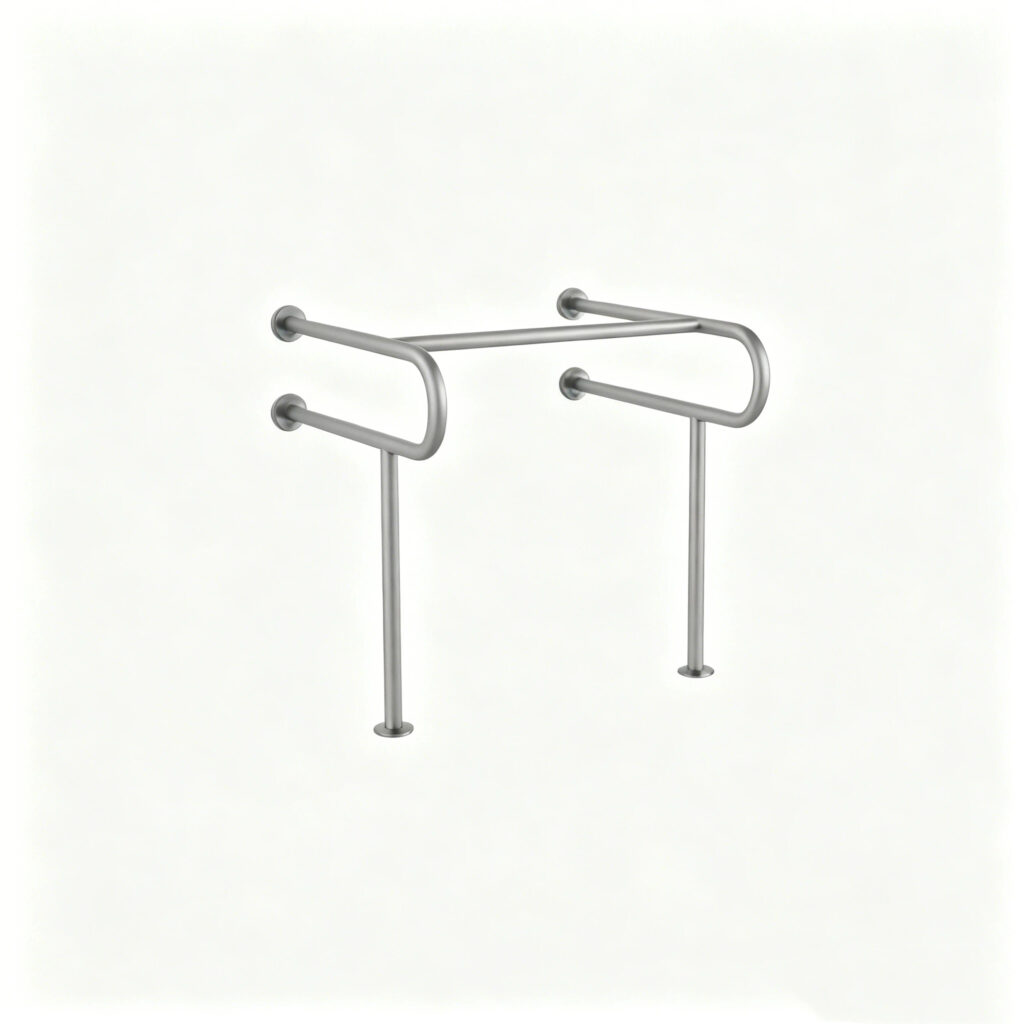
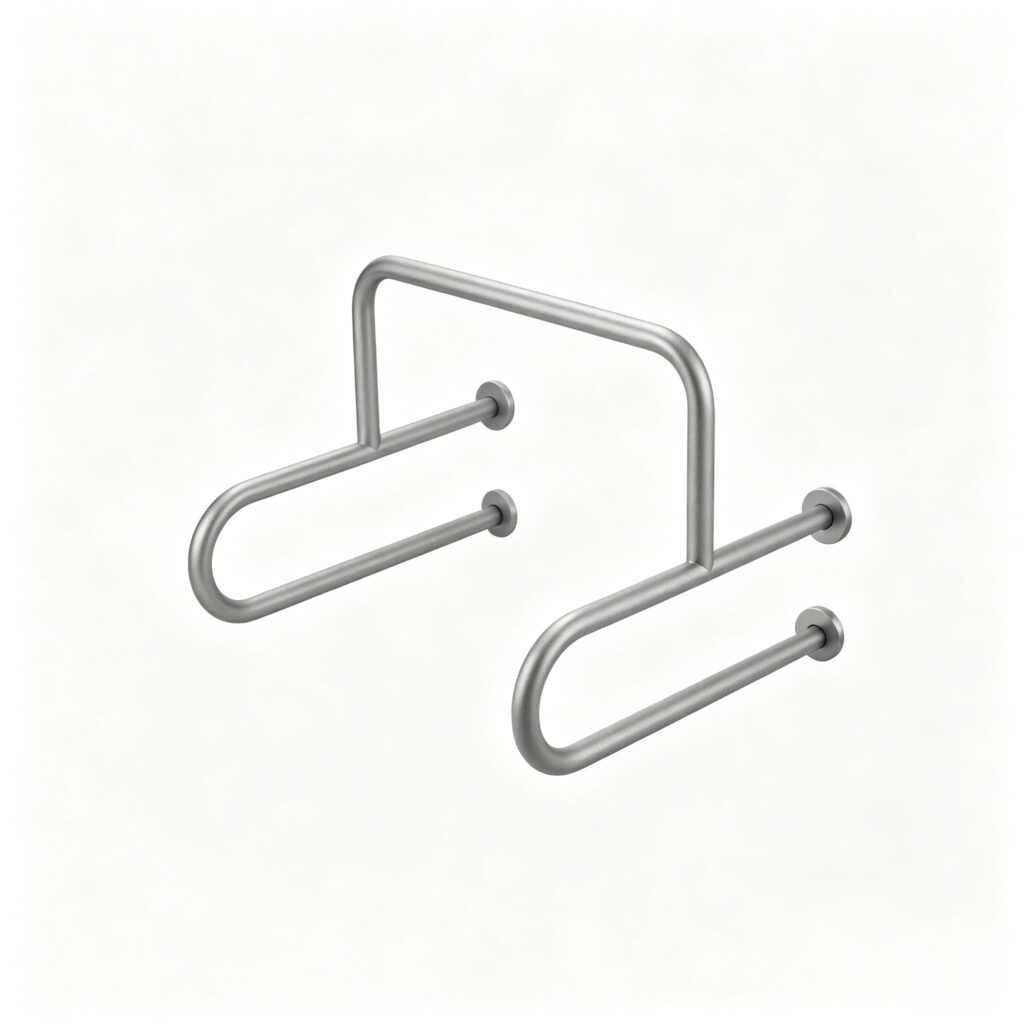
Flow Wing TIG溶接アルミニウム手すりプロジェクト:
当社自身のプロジェクトの一つに、高齢者や障害者向けに設計された浴室用のTIG溶接アルミニウム手すりがあります。.
完成品はこちらでご覧いただけます TIG溶接アルミニウム手すりプロジェクト.
このプロジェクトでは、きれいな溶接外観、正確な継手位置合わせ、制御された入熱、一貫した寸法に重点を置きました。.
手すりは機能的でありながら非常に目立つため、溶接プロセスは信頼性の高い継手ときれいな仕上がり外観のバランスを取る必要がありました。.
生産プロセスの一環として、管の前処理、フィットアップ、TIG溶接、溶接後仕上げを管理しました。これにより、不要な歪みや仕上げ作業を減らしながら、一貫した寸法を維持することができました。.
このプロジェクトは重要な点も示しています:アルミニウムパイプのTIG溶接コストは、溶接速度だけで決まるものではありません。前処理、継手設計、熱制御、仕上げ、生産の一貫性がすべて最終的な製造コストに寄与します。.
同様のカスタムアルミニウム組立品については、当社の アルミニウム溶接サービス 試作開発から反復生産までプロジェクトを支援できます。.
FAQ:購入者が他に知っておくべきことは?
アルミニウムパイプは陽極酸化処理後にTIG溶接できますか?
陽極酸化層は通常、溶接前に溶接部から除去する必要があります。陽極酸化処理は溶接後に施すことができます。.
溶接コストを削減するにはどうすればよいですか?
継手設計を最適化し、不要な溶接を減らし、反復生産に適した治具を使用してください。.
管の直径は溶接生産性に影響しますか?
はい。直径はトーチのアクセス、溶接長さ、熱分布、溶接時間に影響します。.
TIG溶接は試作品に適していますか?
はい。TIGは、精密な溶接制御ときれいな外観が求められる試作品に非常に適しています。.
溶接後には何を検査すべきですか?
一般的なチェックには、寸法、継手位置合わせ、溶接外観、表面欠陥が含まれます。.
見積もりにおいて生産数量が重要なのはなぜですか?
数量は段取り、治具、生産効率、検査、最終的な単価に影響します。.