スタンピングとCNC加工のどちらを選ぶかは、単にどちらのプロセスが安いかを決める問題ではありません。エンジニアや購買チームにとって、適切な製造プロセスは、部品の形状、材料、公差、生産量、金型投資、リードタイム、および総生産コストによって決まります。.
どちらのプロセスも精密な金属部品を製造できますが、その仕組みは根本的に異なります。スタンピングは金型と制御されたプレス力を使って板金を成形し、CNC加工は固体のブランクから材料を除去して必要な形状を作り出します。.
各プロセスが最も力を発揮する場面を理解することで、不要な金型費用、過剰な材料の無駄、またはスケールが難しい生産方法を避けることができます。.
スタンピング vs. CNC加工:どのように機能するのか?
金属スタンピングは、パンチ、ダイ、プレスを使用して板金を切断、曲げ、成形、またはエンボス加工します。金型が開発されれば、同じ操作を高速で繰り返し、一貫した結果を得ることができます。順送金型は、複数の操作を1つの生産シーケンスに組み合わせることもできます。.
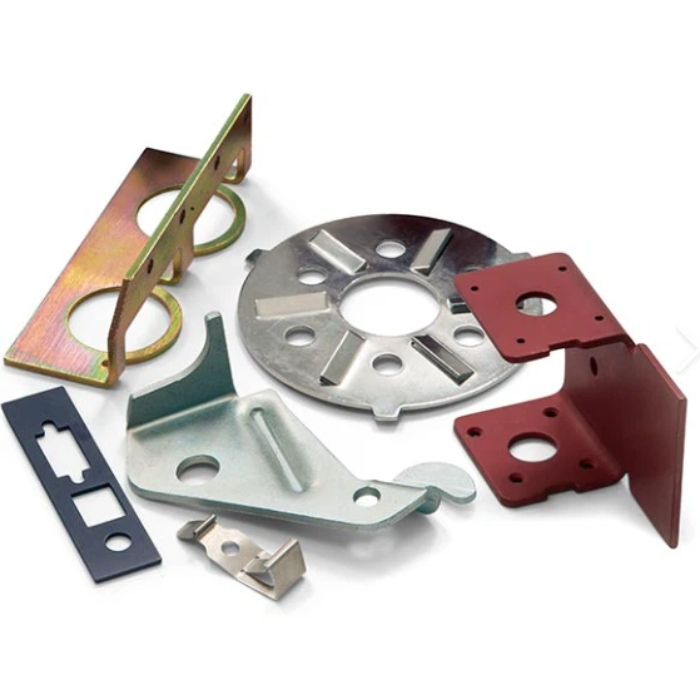
ブラケット、クリップ、カバー、端子、ワッシャー、シールド、その他の板金部品を製造するメーカーにとって、スタンピングは形状が成形に適している場合に特に効率的です。.
比較すると、CNC加工は除去プロセスです。CNCマシンは固体のブロック、バー、またはその他の素材から始め、フライス加工、旋削、穴あけ、その他の切削操作を使って材料を除去します。複雑な3D形状、厳しい公差、試作品、少量生産に適しています。.
| 要素 | スタンピング | CNC加工 |
| 基本的なプロセス | 板金の成形/切断 | 材料の除去 |
| 金型 | 多くの生産部品に金型が必要 | 専用の成形金型不要 |
| このため、TIGとMIGの選択には、単に一方のプロセスを普遍的に優れていると選択するのではなく、技術的な評価が必要です。 | 中程度から非常に高い | 試作から中/大量生産 |
| 材料利用率 | コイル/シートからの効率的な生産が多い | より多くの材料が切り屑になる |
| 複雑な3D形状 | より限定的 | 素晴らしい |
| 大量生産時の単価 | 多くの場合より低い | 通常より高い |
| Design changes | 金型変更は高コストになる可能性がある | CAD/プログラム変更はより容易 |
重要な点は、どちらのプロセスも普遍的に優れているわけではないということです。正しい選択は、部品と生産要件によって決まります。.
スタンピングがより理にかなうのはどのような場合か?
スタンピングの最大の利点は、生産量が多く、部品をシートまたはコイル材料から効率的に生産できる場合に現れます。.
金型が認定されれば、追加の各部品は比較的少ない段取りで生産できます。これにより、スタンピングは数万個または数百万個単位で発注される可能性のある部品にとって魅力的になります。.
典型的なスタンピング用途には以下が含まれます:
- ブラケットおよび取り付けプレート
- クリップおよび保持部品
- 電気端子
- シールドおよびカバー
- 自動車用ハードウェア
- 家電部品
- 医療機器部品
- 産業用板金部品
材料の選択も重要です。ステンレス鋼、炭素鋼、アルミニウム、銅、真鍮、亜鉛メッキ鋼、その他のシート材料は、厚さと部品形状に応じて加工できます。.
カスタム金属スタンピングを調達する企業にとって、金型の決定は初期の金型費用だけを見るのではなく、年間需要と合わせて評価すべきです。さまざまなスタンピング部品の例は、当社の 金属プレス 製品範囲でご覧いただけます。.

CNC加工がより良い選択となるのはどのような場合か?
CNC加工は、スタンピングでは製造が困難または非現実的な形状を部品が要求する場合により魅力的になります。.
典型的な例には、以下を持つ部品が含まれます:
- 深いポケット
- 複雑な3D輪郭
- 内部ねじ
- アンダーカット
- 複数の精密面
- 厳しい寸法公差
- 少量生産
CNCは製品開発中の柔軟性も提供します。エンジニアが穴の位置を変更したりポケットを修正したりする場合、製造プログラムは多くの場合、スタンピング金型全体を再製作することなく調整できます。.
これにより、CNCは試作品、エンジニアリングサンプル、少量生産、複雑な精密部品に特に有用です。.
例えば、機械加工されたアルミニウムハウジングは複数のフライス加工と穴あけ操作を必要とするかもしれませんが、板金スタンピングの適切な候補とは必ずしも言えません。一方、大量に生産される単純なステンレス鋼ブラケットは、すべての部品を固体バーから機械加工する場合、不必要に高価になる可能性があります。.
したがって、重要な問題は “「CNCの方がより精密か?」” ではなく “「その部品は機能要件を達成するために実際にCNC加工を必要とするか?」”
コスト、量、設計:エンジニアが比較すべき3つの要素
プロセス選択で最も一般的な間違いは、単価だけを比較することです。.
より良い評価は、完全な製造コストを考慮します:
総生産コスト = 金型 + 材料 + 加工 + 二次操作 + 検査 + 物流
スタンピングの場合、金型は大きな初期投資を表すことがあります。しかし、そのコストは大量の生産量に分散されます。.
CNC加工の場合、金型費用は最初は低いかもしれませんが、加工時間と材料除去により、生産量が増えるにつれて反復単価が高くなる可能性があります。.
簡略化された生産量モデル:
| 生産状況 | より適切な出発点 |
| 試作 / 極少量 | CNC加工 |
| 設計変更が頻繁な小ロット | CNC加工 |
| 中量 | 両方を比較 |
| 大量反復部品 | スタンピング |
| 非常に高い年間需要 | 順送スタンピングはしばしば評価する価値がある |
| 複雑な3D形状 | CNC加工 |
部品形状は計算を完全に変えることがあります。複数の穴がある単純な平らなブラケットは優れたスタンピング候補かもしれませんが、深いポケットを持つ厚いブロックはCNC加工にはるかに適しているかもしれません。.
調達チームにとって、RFQ中に両方の製造アプローチを要求することは、長期的な生産コストに大きな違いを明らかにすることがあります。.
ケーススタディ:CNC加工を316Lスタンピングに置き換える
課題:
当社の医療機器プロジェクトの1つは、再利用可能な手術器具滅菌ラックに使用される小さな316Lステンレス鋼ブラケットに関するものでした。顧客は年間約250,000個を必要としていましたが、元の部品は固体316LバーからCNC加工されていました。.
機械加工プロセスは要求された部品を提供しましたが、生産量が多いためコストがかかり、時間もかかりました。単価は$4.20で、5,000個のリードタイムは8週間でしたが、材料の約65%が切りくずとスクラップになりました。.
私たちのスタンピングソリューション:
私たちは部品の形状と生産要件を検討し、プログレッシブスタンピング用に部品を再設計しました。新しい設計では1.2 mmの316Lステンレス鋼コイルを使用し、複数の成形および穴あけ工程を8ステーションのプログレッシブダイに統合しています。.
また、成形の信頼性と位置合わせ精度を向上させるために、内部コーナーと穴の公差を最適化しました。スタンピング後、部品は医療用途の要件を満たすためにバリ取りと不動態化処理が施されました。.
結果:
CNC機械加工からスタンピングへの変更により、測定可能な改善が得られました:
- 単価: $4.20 → $1.52
- 材料利用率: 35% → 82%
- 生産: 5,000個 / 8週間 → 25,000個 / 2週間
- 穴位置: 達成 ±0.03 mm
- オートクレーブ耐久性: 合格 800 cycles
このプロジェクトは、生産量が多く、部品を成形用に最適化できる場合、スタンピングが機械加工よりも大きな利点を提供できることを示しています。.
完全な 316Lスタンピングブラケットのケーススタディ をご覧ください。詳細なプロジェクト情報については。.
あなたの部品に適したプロセスを選ぶ方法は?
すべての金属部品に適合する単一の製造プロセスはありません。適切な選択は、主に生産量、部品の形状、材料、公差、および総生産コストによって決まります。.
一般的な原則として、CNC機械加工は試作品、少量生産、および複雑な形状に適していることが多く、スタンピングは繰り返し部品およびより高い生産量に対してますます魅力的になります。.
一部の部品では、スタンピングとCNC機械加工の組み合わせが、生産効率と精度の間の実用的なバランスを提供することもできます。.
図面があり、どのプロセスがより適切かわからない場合は、, 联系我们的团队 材料、数量、寸法、公差要件をお知らせください。私たちは部品を評価し、適切な製造アプローチを推奨することができます。.