溶接パイプフランジは、配管、バルブ、ポンプ、継手、その他の機器を接続するために使用される機械部品です。恒久的な配管接続とは異なり、フランジ接続は通常、検査、保守、または交換のために開放することができます。.
機械メーカーにとって、溶接パイプフランジの価値は、単に2本の配管を接合することにとどまりません。フランジは配管寸法に適合し、正確な位置合わせを維持し、使用環境に耐え、溶接および組立後に信頼性の高い接続を提供する必要があります。.
適切なフランジ設計は、配管サイズ、材料、圧力、温度、接続方法、および用途によって決まります。.
溶接パイプフランジとは何か?
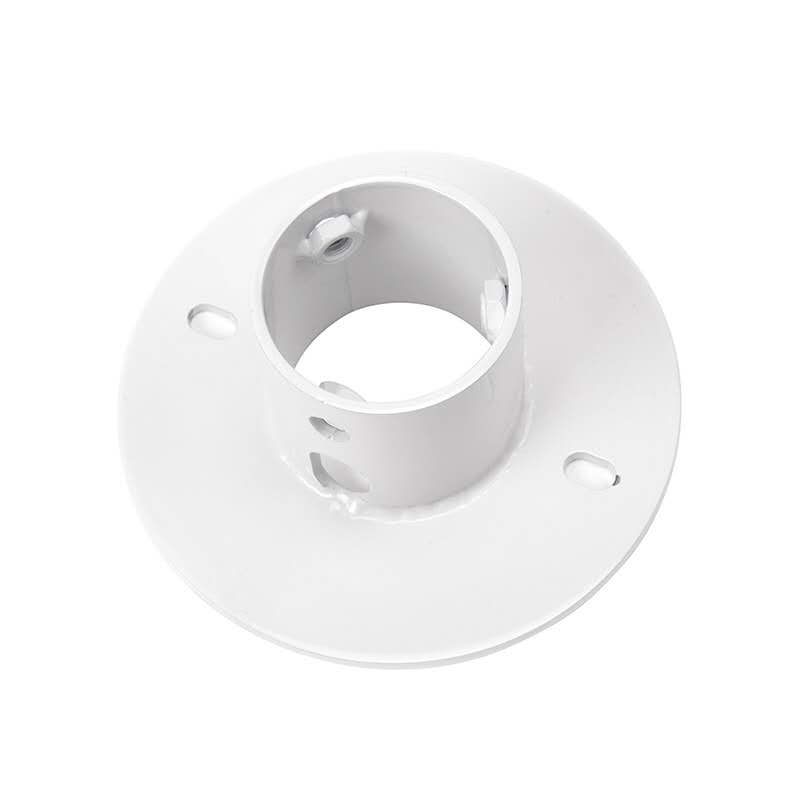
溶接パイプフランジは通常、溶接によって配管または継手に取り付けられます。完成した部品は、ボルトと、必要な場合はガスケットを使用して別のフランジに接続できます。.
一般的な接続には以下が含まれる場合があります:
- 配管
- フランジ
- 溶接継手
- ガスケット
- ボルトとナット
- バルブまたは機器の接続
この構造により、溶接パイプフランジは構造的接続と将来の保守の両方を必要とするシステムに有用です。.
なぜ恒久的な配管接続ではなくフランジを使用するのか?
溶接された配管継手は恒久的な接続を提供できますが、定期的な保守が必要な機器にとって常に便利とは限りません。.
フランジアセンブリは、配管を切断することなく取り外すことができます。.
これは特に以下の周辺で有用です:
- ポンプ
- バルブ
- フィルター
- 熱交換器
- 圧力機器
- 産業機械
機器メーカーにとって、これは保守時間を短縮し、部品交換を簡素化できます。.
溶接パイプフランジの種類
異なるフランジ設計は、異なる機械的要件に使用されます。正しいタイプの選択は、フランジプロジェクトにおける最初の決定事項の一つです。.
| フランジタイプ | 一般的な用途 | 主な考慮事項 |
|---|---|---|
| 溶接パイプフランジ | 一般配管 | 位置合わせと溶接 |
| フランジ付きレデューサー | 配管サイズの遷移 | 寸法の一致 |
| フランジ付きT字継手 | 分岐接続 | 分岐方向 |
| Vバンドフランジ | 迅速解放システム | クランプとシーリング |
| ターボエキゾーストフランジ | 排気システム | 熱と振動 |
| ロングウェルドネックフランジ | 過酷な配管システム | 強度と応力 |
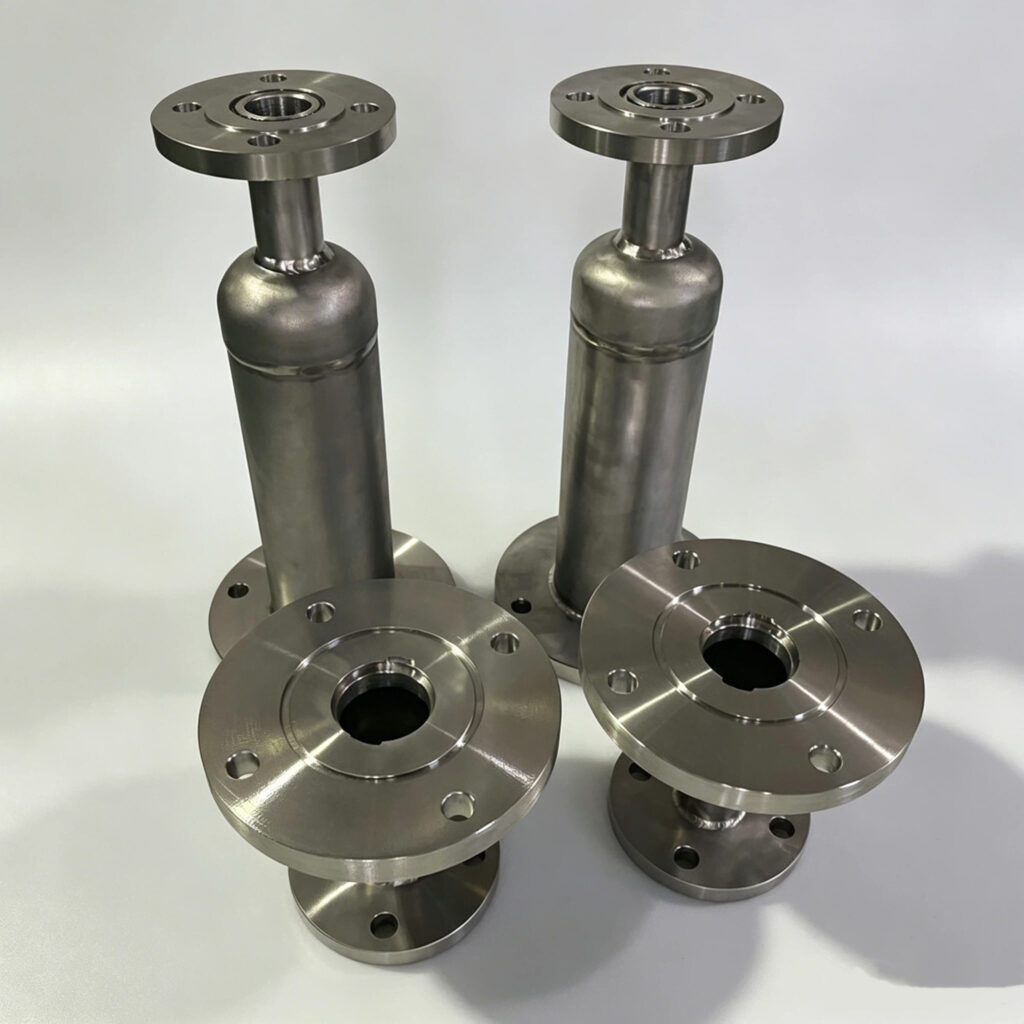
フランジ付きレデューサー
A フランジ付きレデューサー 異なる直径の配管を接続します。.
例えば、機器システムではより大きな入口配管とより小さな出口配管が必要になる場合があります。レデューサーは遷移を提供し、フランジは設置と保守を容易にします。.
全長、中心線、フランジ寸法、および配管直径は、機器の図面に一致する必要があります。.
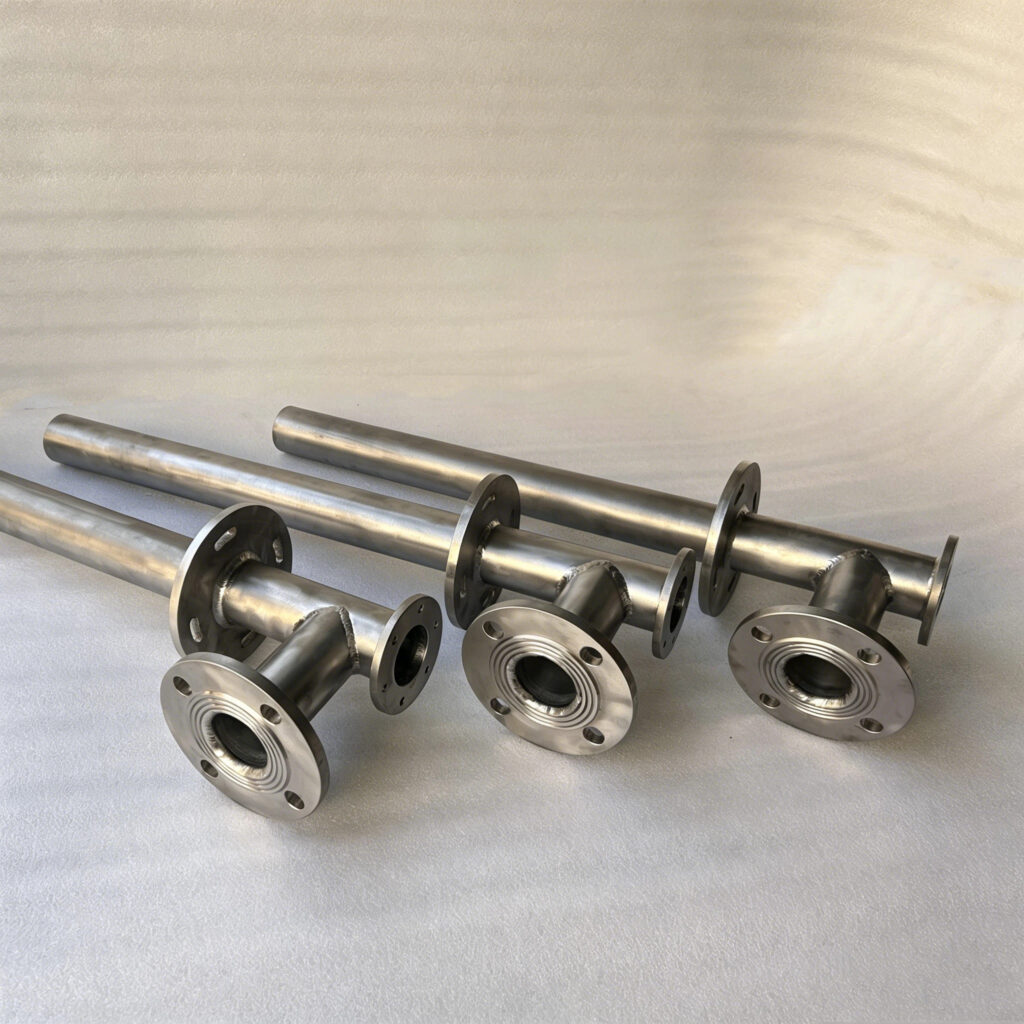
フランジ付きT字継手
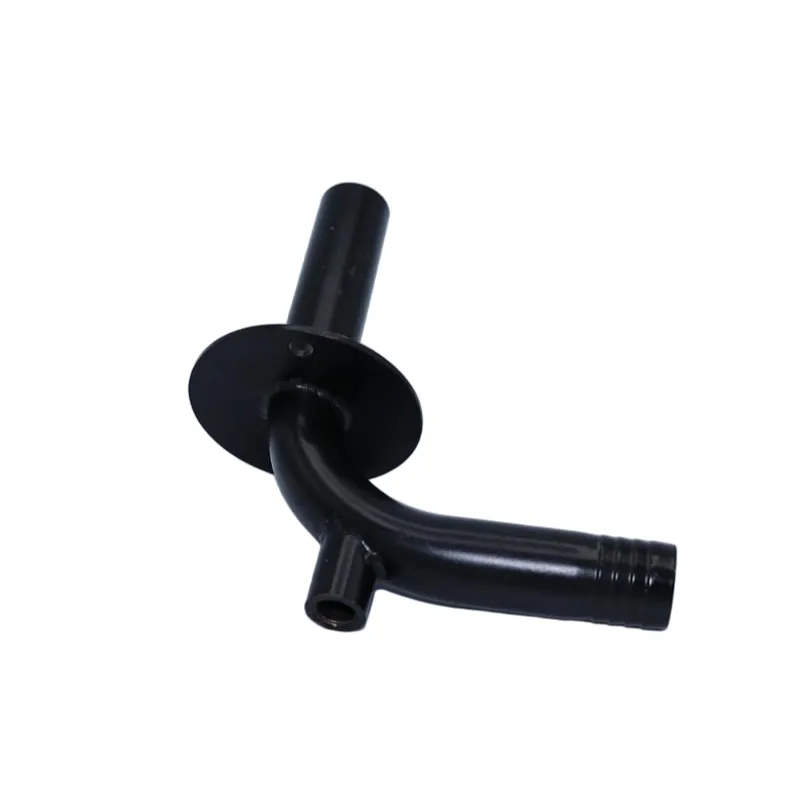
フランジ付きT字継手 分岐接続が必要な場合に使用されます。.
これらは以下に見られます:
- 冷却システム
- 流体処理機器
- 空気システム
- プロセス機械
- 産業配管
分岐方向は慎重に制御する必要があります。小さな方向誤差は、特に複数の部品が一緒に接続されている場合、設置を困難にする可能性があります。.
Vバンドフランジ
A Vバンドフランジ V字型クランプを使用して2つの嵌合フランジセクションを接合します。.
従来のボルト接続と比較して、この設計はより迅速な設置と取り外しを提供できます。.
以下にしばしば考慮されます:
- 排気システム
- ターボチャージャーアセンブリ
- 高性能車両
- コンパクト機械
接続は嵌合面間の適切な接触に依存するため、フランジ面は依然として正確な位置合わせが必要です。.
ターボエキゾーストフランジ
ターボエキゾーストフランジは、温度と振動が大きくなる可能性がある排気用途向けに設計されています。.
フランジは運転中に繰り返しの熱膨張と収縮を経験する可能性があります。.
したがって、材料選択、溶接制御、フランジ厚さ、および寸法精度を総合的に考慮する必要があります。.
ロングウェルドネックフランジ
ロングウェルドネックフランジは、フランジ本体と配管接続部の間に長いテーパーネックを持っています。.
その形状は、フランジから配管への漸進的な遷移を提供します。.
このタイプのフランジは、接続強度と応力分布が重要な過酷な用途に考慮することができます。.
溶接パイプフランジの溶接プロセス
溶接プロセスは、フランジの精度と最終性能に直接影響します。.
溶接前に、配管とフランジを適切に準備し、位置合わせする必要があります。.
ステップ1:材料および寸法検査
製作前に、サプライヤーは以下を確認する必要があります:
- 材質
- パイプ径
- 肉厚
- フランジ寸法
- 図面要件
不正確な材料または寸法は、後の生産で問題を引き起こす可能性があります。.
ステップ2:継手準備
配管端部とフランジ接続部は、清潔で適切に準備する必要があります。.
溶接前にフィットアップを確認する必要があります。.
良好なフィットアップは、不必要な溶接修正を減らし、寸法安定性を向上させるのに役立ちます。.
ステップ3:仮付け溶接と位置合わせ
フランジは、適切な治具または位置合わせ方法を使用して位置決めする必要があります。.
仮付け溶接は、本溶接前に位置を維持するのに役立ちます。.
複雑な溶接パイプフランジの場合、生産前に溶接シーケンスを計画する必要があります。.
ステップ4:制御された溶接
溶接熱は膨張と収縮を引き起こします。.
入熱が過剰であるか、溶接が不均一に実行された場合、フランジが歪む可能性があります。.
制御された溶接シーケンスは、以下を維持するのに役立ちます:
- フランジ平坦度
- 配管位置合わせ
- ボルト穴位置
- 全体寸法
ステップ5:最終検査
溶接後、完成した部品を図面と照合して確認する必要があります。.
用途に応じて、検査には外観溶接検査および寸法測定が含まれる場合があります。.
溶接パイプフランジの精度要件
精度は、溶接パイプフランジを機械設備に設置する際の最も重要な要素の一つです。.
フランジは許容できる溶接外観を持っていても、その位置が不正確な場合、組立問題を引き起こす可能性があります。.
確認すべき重要な寸法
| 検査項目 | 重要性 |
|---|---|
| フランジ外径 | 寸法互換性を確保 |
| ボルト穴位置 | 適切なボルト接続を可能にする |
| フランジ面 | 信頼性の高いシーリングをサポート |
| 配管中心線 | 組立の位置ずれを防止 |
| 全長 | 機器レイアウトに一致 |
| フランジ方向 | 正確な設置を確保 |
機器メーカーにとって、これらの寸法は最終組立時に発見するのではなく、出荷前に確認する必要があります。.
溶接パイプフランジの用途
溶接パイプフランジは、強力な配管接続と容易な保守を組み合わせるため、多くの機械および産業システムで使用されています。.
産業機械
機械メーカーは、ポンプ、バルブ、フィルター、タンク、その他の機器の周辺でフランジ接続を使用する場合があります。.
フランジを使用すると、パイプシステム全体を再構築することなく、個々のコンポーネントを取り外すことができます。.
これは、定期的なメンテナンスが必要な機械に特に役立ちます。.
流体処理システム
流体システムには、多くの場合、複数のパイプサイズと分岐が含まれます。.
フランジ付きレデューサーは異なるパイプ径を接続でき、フランジ付きT字継手は分岐ラインを作成できます。.
これらのコンポーネントを組み合わせることで、エンジニアはより柔軟な配管レイアウトを構築できます。.
冷却および循環システム
産業機器には、冷却水、油、その他の循環流体が必要な場合がよくあります。.
フランジ接続により、ポンプ、フィルター、熱交換器、バルブを検査や交換のために分離できます。.
これらのシステムでは、正確な位置合わせが重要です。過度なパイプ応力が接続機器に影響を与える可能性があるためです。.
排気およびターボシステム
排気アプリケーションは、低温流体システムとは異なる要件があります。.
温度、振動、メンテナンスアクセスが重要な場合、ターボエキゾーストフランジまたはVバンドフランジが選択されることがあります。.
接続は、繰り返される加熱と冷却のサイクル中も安定している必要があります。.
圧力およびプロセス機器
より要求の厳しいシステムでは、ロングウェルドネックフランジなどの特殊なフランジ設計が必要になる場合があります。.
ここでは、エンジニアは最終的な構成を選択する前に、動作圧力、温度、材料、パイプ寸法、および適用される規格を考慮する必要があります。.
溶接パイプフランジサプライヤーの選び方
購買チームにとって、フランジサプライヤーの選択は、単価の比較だけにとどまるべきではありません。.
サプライヤーは、図面を理解し、生産前に潜在的な製造上の問題を特定できる必要があります。.
製造の一貫性を確認する
サプライヤーが以下を一貫して維持できるか確認してください:
- フランジ寸法
- 配管位置合わせ
- 溶接品質
- ボルト穴位置
- 全体の組立寸法
これは、複数のバッチを注文する場合にますます重要になります。.
試作能力を確認する
新しい機械や配管設計の場合、本生産前に試作が役立つことがあります。.
試作により、エンジニアは以下を確認できます:
- 物理的な適合性
- 設置手順
- フランジの向き
- 溶接変形
- 相手部品との互換性
これにより、後のより大きな生産問題を防ぐことができます。.
エンジニアリングコミュニケーションを考慮する
優れたサプライヤーは、図面が製造上の懸念を生じさせる場合にコミュニケーションを取ることができるべきです。.
たとえば、フランジの位置が溶接変形を引き起こしたり、組立を困難にする可能性がある場合、協議なしに図面に従うだけよりも、生産前に問題を特定する方が価値があります。.
カスタム溶接パイプフランジの製造能力
信頼性の高い 溶接パイプフランジ の生産には、材料準備、フィッティング、溶接、寸法制御、検査の間の調整が必要です。.
有能なメーカーは、一貫した製造プロセスを維持しながら、カスタマイズされた図面、試作プロジェクト、小ロット生産をサポートできる必要があります。.
以下を含むプロジェクトの場合 フランジ付きレデューサー, フランジ付きT字継手, Vバンドフランジ, ターボエキゾーストフランジ, 、または ロングウェルドネックフランジ, 、サプライヤーは個々のコンポーネントの製造方法だけでなく、顧客の完全なシステムにどのように設置されるかを理解する必要があります。.
溶接パイプフランジに関する最終的な考察
溶接パイプフランジ は、機械システムにおいて重要な役割を果たす、一見シンプルなコンポーネントです。.
その性能はいくつかの要因に依存します:
- 正しいフランジの選択
- 適切な材料
- 適切な継手準備
- 制御された溶接
- 正確な位置合わせ
- Dimensional inspection
- アプリケーション固有の設計
機械メーカーにとって、最良のフランジは単に最も安価なものではありません。正しく適合し、信頼性高く動作し、組立およびメンテナンス中の問題を減らすものです。.
プロジェクトがフランジ付きレデューサー、フランジ付きT字継手、Vバンドフランジ、ターボエキゾーストフランジ、またはロングウェルドネックフランジを必要とするかどうかにかかわらず、慎重な設計と制御された製造が信頼性の高いフランジアセンブリの基盤です。.