Choisir entre l'estampage et l'usinage CNC n'est pas simplement une question de décider quel procédé est le moins cher. Pour les ingénieurs et les équipes d'approvisionnement, le bon procédé de fabrication dépend de la géométrie de la pièce, du matériau, de la tolérance, du volume de production, de l'investissement en outillage, du délai de livraison et du coût total de production.
Les deux procédés peuvent produire des composants métalliques précis, mais ils fonctionnent de manière fondamentalement différente. L'estampage forme de la tôle à l'aide de matrices et d'une force de presse contrôlée, tandis que l'usinage CNC enlève de la matière d'une ébauche solide pour créer la géométrie requise.
Comprendre où chaque procédé performe le mieux peut vous aider à éviter des coûts d'outillage inutiles, un gaspillage excessif de matériau ou une méthode de production difficile à mettre à l'échelle.
Estampage vs usinage CNC : comment fonctionnent-ils ?
L'estampage métallique utilise un poinçon, une matrice et une presse pour couper, plier, former ou emboutir de la tôle. Une fois l'outillage développé, la même opération peut être répétée à grande vitesse avec des résultats constants. Les matrices progressives peuvent également combiner plusieurs opérations en une seule séquence de production.
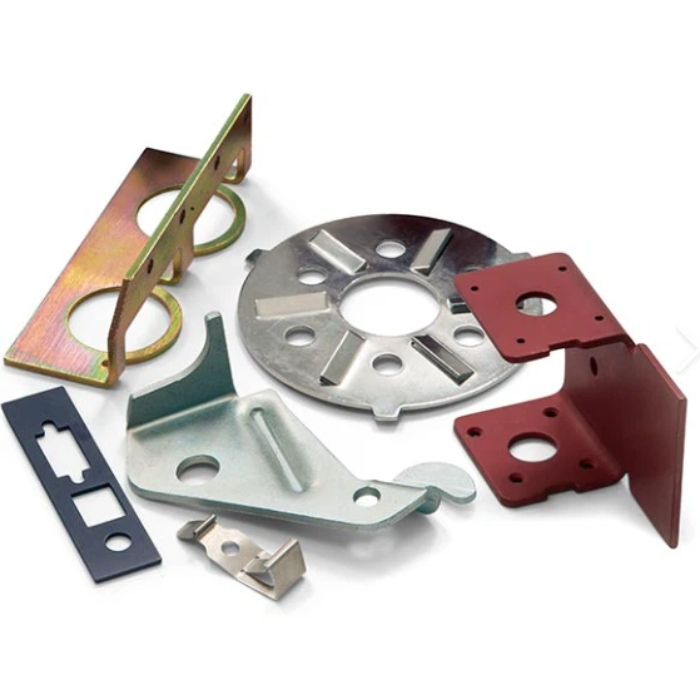
Pour les fabricants produisant des supports, des clips, des capots, des bornes, des rondelles, des blindages et d'autres composants en tôle, l'estampage peut être particulièrement efficace lorsque la géométrie se prête au formage.
En comparaison, l'usinage CNC est un procédé soustractif. Une machine CNC part d'un bloc solide, d'une barre ou d'un autre matériau brut et enlève de la matière à l'aide d'opérations de fraisage, de tournage, de perçage ou d'autres opérations de coupe. Il est bien adapté aux géométries 3D complexes, aux tolérances serrées, aux prototypes et à la production à faible volume.
| Facteur | Estampage | Usinage CNC |
| Procédé de base | Formage/découpe de tôle | Enlèvement de matière |
| Outillage | Matrice requise pour de nombreuses pièces de production | Pas de matrice de formage dédiée |
| Le volume de production | Moyen à très élevé | Prototype à volume moyen/élevé |
| Utilisation des matériaux | Souvent efficace à partir de bobine/tôle | Plus de matière devient des copeaux |
| Géométrie 3D complexe | Plus limité | Excellent |
| Coût unitaire à volume élevé | Souvent inférieur | Généralement supérieur |
| Design changes | Les changements d'outillage peuvent être coûteux | Les changements de CAO/programme sont plus faciles |
Le point important est qu'aucun procédé n'est universellement meilleur. Le bon choix dépend de la pièce et des exigences de production.
Quand l'estampage a-t-il plus de sens ?
Le plus grand avantage de l'estampage apparaît lorsque le volume de production est élevé et que la pièce peut être produite efficacement à partir de tôle ou de bobine.
Une fois la matrice qualifiée, chaque pièce supplémentaire peut être produite avec relativement peu de réglage incrémental. Cela rend l'estampage attractif pour les composants qui peuvent être commandés en dizaines de milliers ou en millions de pièces.
Les applications typiques d'estampage comprennent :
- Supports et plaques de montage
- Clips et composants de retenue
- Bornes électriques
- Blindages et capots
- Quincaillerie automobile
- Composants d'appareils électroménagers
- Composants d'équipement médical
- Pièces industrielles en tôle
La sélection des matériaux compte également. L'acier inoxydable, l'acier au carbone, l'aluminium, le cuivre, le laiton, l'acier galvanisé et d'autres matériaux en feuille peuvent être traités selon l'épaisseur et la géométrie de la pièce.
Pour les entreprises qui s'approvisionnent en estampage métallique personnalisé, la décision d'outillage doit donc être évaluée conjointement avec la demande annuelle plutôt qu'en ne regardant que le coût initial de la matrice. Vous pouvez voir des exemples de différents composants estampés dans notre Emboutissage de métaux gamme de produits.

Quand l'usinage CNC est-il le meilleur choix ?
L'usinage CNC devient plus attractif lorsque le composant nécessite des géométries difficiles ou peu pratiques à produire par estampage.
Les exemples typiques incluent des pièces avec :
- Poches profondes
- Contours 3D complexes
- Filetages internes
- Contre-dépouilles
- Surfaces de précision multiples
- Tolérances dimensionnelles serrées
- Faibles quantités de production
Le CNC offre également de la flexibilité pendant le développement du produit. Si un ingénieur modifie la position d'un trou ou modifie une poche, le programme de fabrication peut souvent être ajusté sans reconstruire toute une matrice d'estampage.
Cela rend le CNC particulièrement utile pour les prototypes, les échantillons d'ingénierie, la production à faible volume et les composants de précision complexes.
Par exemple, un boîtier en aluminium usiné peut nécessiter plusieurs opérations de fraisage et de perçage, mais ne serait pas nécessairement un candidat approprié pour l'estampage de tôle. En revanche, un simple support en acier inoxydable produit en grandes quantités pourrait être inutilement coûteux si chaque pièce est usinée à partir d'une barre solide.
La question clé n'est donc pas “ Le CNC est-il plus précis ? ” mais plutôt “ La pièce nécessite-t-elle réellement un usinage CNC pour atteindre ses exigences fonctionnelles ? ”
Coût, volume et conception : les trois facteurs que les ingénieurs devraient comparer
L'erreur la plus courante dans la sélection des procédés est de comparer uniquement le prix unitaire.
Une meilleure évaluation prend en compte le coût de fabrication complet :
Coût total de production = Outillage + Matériau + Traitement + Opérations secondaires + Inspection + Logistique
Pour l'estampage, l'outillage peut représenter un investissement initial important. Cependant, ce coût est réparti sur une grande quantité de production.
Pour l'usinage CNC, les coûts d'outillage peuvent être plus faibles au début, mais le temps d'usinage et l'enlèvement de matière peuvent rendre le coût unitaire récurrent plus élevé à mesure que le volume de production augmente.
Un modèle simplifié de volume de production :
| Situation de production | Point de départ plus approprié |
| Prototype / très faible volume | Usinage CNC |
| Petit lot avec changements de conception fréquents | Usinage CNC |
| Volume moyen | Comparer les deux |
| Pièce répétitive à volume élevé | Estampage |
| Demande annuelle très élevée | L'estampage progressif vaut souvent la peine d'être évalué |
| Géométrie 3D complexe | Usinage CNC |
La géométrie de la pièce peut changer complètement le calcul. Un simple support plat avec plusieurs trous peut être un excellent candidat pour l'estampage, tandis qu'un bloc épais avec des poches profondes peut être beaucoup mieux adapté à l'usinage CNC.
Pour les équipes d'approvisionnement, demander les deux approches de fabrication lors de l'appel d'offres peut parfois révéler des différences significatives dans le coût de production à long terme.
Étude de cas : remplacer l'usinage CNC par l'estampage 316L
Le défi :
L'un de nos projets de dispositifs médicaux impliquait un petit support en acier inoxydable 316L utilisé dans un rack de stérilisateur d'instruments chirurgicaux réutilisables. Le client avait besoin d'environ 250 000 pièces par an, mais le composant original était usiné par CNC à partir d'une barre solide en 316L.
Le processus d'usinage a produit la pièce requise, mais le volume de production l'a rendu coûteux et long. Le coût unitaire était de $4,20, avec un délai de 8 semaines pour 5 000 pièces, tandis qu'environ 65% de la matière est devenu des copeaux et des rebuts.
Notre solution d'estampage :
Nous avons examiné la géométrie de la pièce et les exigences de production et avons reconçu le composant pour l'estampage progressif. Le nouveau design utilise une bobine en acier inoxydable 316L de 1,2 mm, avec plusieurs opérations de formage et de perçage intégrées dans une matrice progressive à 8 stations.
Nous avons également optimisé les angles internes et les tolérances des trous pour améliorer la fiabilité du formage et la précision de l'alignement. Après l'estampage, les pièces ont été ébavurées et passivées pour répondre aux exigences de l'application médicale.
Les résultats :
Le passage de l'usinage CNC à l'estampage a produit des améliorations mesurables :
- Coût unitaire : $4,20 → $1.52
- Utilisation de la matière : 35% → 82%
- Production : 5 000 pcs / 8 semaines → 25 000 pcs / 2 semaines
- Position des trous : atteint ±0,03 mm
- Durabilité à l'autoclave : réussi 800 cycles
Ce projet montre que lorsque le volume de production est élevé et que la pièce peut être optimisée pour le formage, l'estampage peut offrir des avantages significatifs par rapport à l'usinage.
Consultez l'étude de cas complète sur les supports d'estampage en 316L pour plus de détails sur le projet.
Comment choisir le bon processus pour votre pièce ?
Il n'existe pas de processus de fabrication unique qui convienne à chaque pièce métallique. Le bon choix dépend principalement du volume de production, de la géométrie de la pièce, du matériau, de la tolérance et du coût total de production.
En règle générale, l'usinage CNC convient souvent aux prototypes, à la production en faible volume et aux géométries complexes, tandis que l'estampage devient de plus en plus attractif pour les pièces répétitives et les volumes de production plus élevés.
Pour certains composants, une combinaison d'estampage et d'usinage CNC peut également offrir un équilibre pratique entre efficacité de production et précision.
Si vous avez un dessin et que vous n'êtes pas sûr du processus le plus adapté, contacter notre équipe avec votre matériau, quantité, dimensions et exigences de tolérance. Nous pouvons évaluer la pièce et recommander une approche de fabrication appropriée.