Die Wahl zwischen Stanzen und CNC-Bearbeitung ist nicht einfach eine Frage der Entscheidung, welches Verfahren günstiger ist. Für Ingenieure und Einkaufsteams hängt das richtige Fertigungsverfahren von der Bauteilgeometrie, dem Material, der Toleranz, dem Produktionsvolumen, der Werkzeuginvestition, der Durchlaufzeit und den Gesamtproduktionskosten ab.
Beide Verfahren können präzise Metallkomponenten herstellen, aber sie funktionieren grundlegend unterschiedlich. Beim Stanzen wird Blech mithilfe von Werkzeugen und kontrollierter Presskraft umgeformt, während bei der CNC-Bearbeitung Material von einem massiven Rohling abgetragen wird, um die erforderliche Geometrie zu erzeugen.
Zu verstehen, wo jedes Verfahren am besten abschneidet, kann Ihnen helfen, unnötige Werkzeugkosten, übermäßigen Materialverschnitt oder eine Produktionsmethode zu vermeiden, die schwer zu skalieren ist.
Stanzen vs. CNC-Bearbeitung: Wie funktionieren sie?
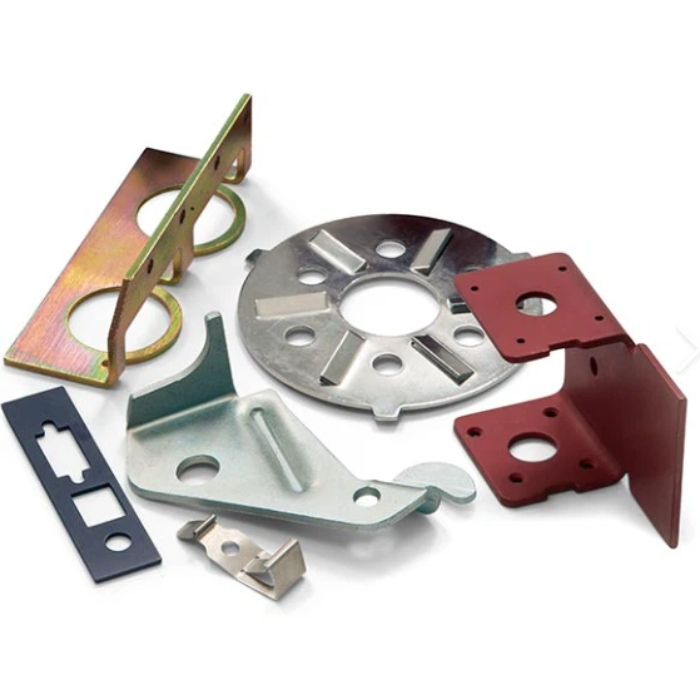
Beim Metallstanzen werden ein Stempel, ein Werkzeug und eine Presse verwendet, um Blech zu schneiden, zu biegen, zu formen oder zu prägen. Sobald das Werkzeug entwickelt ist, kann derselbe Vorgang mit hoher Geschwindigkeit und konsistenten Ergebnissen wiederholt werden. Folgeverbundwerkzeuge können auch mehrere Vorgänge in einer Produktionssequenz kombinieren.
Für Hersteller, die Halterungen, Clips, Abdeckungen, Anschlüsse, Unterlegscheiben, Abschirmungen und andere Blechkomponenten produzieren, kann das Stanzen besonders effizient sein, wenn die Geometrie für die Umformung geeignet ist.
Im Vergleich dazu ist die CNC-Bearbeitung ein subtraktives Verfahren. Eine CNC-Maschine beginnt mit einem massiven Block, Stab oder einem anderen Rohmaterial und trägt Material durch Fräsen, Drehen, Bohren oder andere Schneidvorgänge ab. Sie eignet sich gut für komplexe 3D-Geometrien, enge Toleranzen, Prototypen und Produktion in geringeren Stückzahlen.
| Faktor | Stanzen | CNC-Bearbeitung |
| Grundlegender Prozess | Umformen/Schneiden von Blech | Materialabtrag |
| Werkzeug | Werkzeug erforderlich für viele Produktionsteile | Kein spezielles Umformwerkzeug |
| Produktionsvolumen | Mittel bis sehr hoch | Prototyp bis mittleres/hohes Volumen |
| Materialausnutzung | Oft effizient ab Coil/Blech | Mehr Material wird zu Spänen |
| Komplexe 3D-Geometrie | Stärker eingeschränkt | Exzellent |
| Stückkosten bei hohem Volumen | Oft niedriger | In der Regel höher |
| Design changes | Werkzeugänderungen können kostspielig sein | CAD-/Programmänderungen sind einfacher |
Der wichtige Punkt ist, dass keines der beiden Verfahren universell besser ist. Die richtige Wahl hängt vom Bauteil und den Produktionsanforderungen ab.
Wann ist Stanzen sinnvoller?
Der stärkste Vorteil des Stanzens zeigt sich, wenn das Produktionsvolumen hoch ist und das Bauteil effizient aus Blech- oder Coilmaterial hergestellt werden kann.
Sobald das Werkzeug qualifiziert ist, kann jedes weitere Teil mit relativ geringem zusätzlichem Rüstaufwand produziert werden. Dies macht das Stanzen attraktiv für Komponenten, die in Zehntausenden oder Millionen von Stücken bestellt werden.
Typische Stanzanwendungen umfassen:
- Halterungen und Montageplatten
- Clips und Haltekomponenten
- Elektrische Anschlüsse
- Abschirmungen und Abdeckungen
- Automobil-Hardware
- Gerätekomponenten
- Komponenten für medizinische Geräte
- Industrielle Blechteile
Auch die Materialauswahl ist wichtig. Edelstahl, Kohlenstoffstahl, Aluminium, Kupfer, Messing, verzinkter Stahl und andere Blechmaterialien können je nach Dicke und Bauteilgeometrie verarbeitet werden.
Für Unternehmen, die kundenspezifisches Metallstanzen beziehen, sollte die Werkzeugentscheidung daher zusammen mit dem Jahresbedarf bewertet werden, anstatt nur die anfänglichen Werkzeugkosten zu betrachten. Beispiele für verschiedene gestanzte Komponenten finden Sie in unserem Stanzen von Metall Produktsortiment.

Wann ist CNC-Bearbeitung die bessere Wahl?
Die CNC-Bearbeitung wird attraktiver, wenn die Komponente Geometrien erfordert, die durch Stanzen schwierig oder unpraktisch herzustellen sind.
Typische Beispiele sind Teile mit:
- Tiefen Taschen
- Komplexen 3D-Konturen
- Innengewinden
- Hinterschnitten
- Mehreren Präzisionsflächen
- Enge Maßtoleranzen
- Geringen Produktionsmengen
CNC bietet auch Flexibilität während der Produktentwicklung. Wenn ein Ingenieur eine Bohrungsposition ändert oder eine Tasche modifiziert, kann das Fertigungsprogramm oft angepasst werden, ohne ein komplettes Stanzwerkzeug neu zu bauen.
Dies macht CNC besonders nützlich für Prototypen, Engineering-Muster, Produktion in geringen Stückzahlen und komplexe Präzisionskomponenten.
Zum Beispiel kann ein gefrästes Aluminiumgehäuse mehrere Fräs- und Bohrvorgänge erfordern, wäre aber nicht unbedingt ein geeigneter Kandidat für das Blechstanzen. Andererseits könnte eine einfache Edelstahlhalterung, die in großen Mengen hergestellt wird, unnötig teuer sein, wenn jedes Teil aus massivem Stab gefräst wird.
Die entscheidende Frage ist daher nicht “Ist CNC präziser?” sondern vielmehr “Erfordert das Bauteil tatsächlich CNC-Bearbeitung, um seine funktionalen Anforderungen zu erfüllen?”
Kosten, Volumen und Design: Die drei Faktoren, die Ingenieure vergleichen sollten
Der häufigste Fehler bei der Verfahrensauswahl ist der Vergleich nur des Stückpreises.
Eine bessere Bewertung berücksichtigt die vollständigen Fertigungskosten:
Gesamtproduktionskosten = Werkzeug + Material + Bearbeitung + Sekundäroperationen + Inspektion + Logistik
Beim Stanzen können die Werkzeugkosten eine erhebliche Vorabinvestition darstellen. Diese Kosten werden jedoch über eine große Produktionsmenge verteilt.
Bei der CNC-Bearbeitung können die Werkzeugkosten anfangs niedriger sein, aber die Bearbeitungszeit und der Materialabtrag können die wiederkehrenden Stückkosten mit steigendem Produktionsvolumen erhöhen.
Ein vereinfachtes Produktionsvolumenmodell:
| Produktionssituation | Geeigneterer Ausgangspunkt |
| Prototyp / sehr geringes Volumen | CNC-Bearbeitung |
| Kleine Charge mit häufigen Designänderungen | CNC-Bearbeitung |
| Mittleres Volumen | Beide vergleichen |
| Hochvolumiges Wiederholungsteil | Stanzen |
| Sehr hoher Jahresbedarf | Folgeverbundstanzen oft eine Bewertung wert |
| Komplexe 3D-Geometrie | CNC-Bearbeitung |
Die Bauteilgeometrie kann die Berechnung vollständig verändern. Eine einfache flache Halterung mit mehreren Löchern kann ein ausgezeichneter Stanzkandidat sein, während ein dicker Block mit tiefen Taschen viel besser für die CNC-Bearbeitung geeignet sein kann.
Für Beschaffungsteams kann die Anforderung beider Fertigungsansätze während der RFQ manchmal erhebliche Unterschiede bei den langfristigen Produktionskosten aufzeigen.
Fallstudie: Ersetzen der CNC-Bearbeitung durch 316L-Stanzen
Die Herausforderung:
Eines unserer Medizingeräteprojekte betraf eine kleine 316L-Edelstahlhalterung, die in einem sterilisierbaren Gestell für wiederverwendbare chirurgische Instrumente verwendet wurde. Der Kunde benötigte etwa 250.000 Stück pro Jahr, aber die ursprüngliche Komponente wurde aus massivem 316L-Stab CNC-gefräst.
Der Bearbeitungsprozess lieferte das erforderliche Teil, aber das Produktionsvolumen machte es kostspielig und zeitaufwändig. Die Stückkosten betrugen $4,20, mit einer Lieferzeit von 8 Wochen für 5.000 Stück, während etwa 65% des Materials zu Spänen und Schrott wurden.
Unsere Stanzlösung:
Wir überprüften die Geometrie des Teils und die Produktionsanforderungen und entwarfen das Bauteil für das Folgeverbundstanzen neu. Das neue Design verwendet 1,2 mm 316L-Edelstahlband, mit mehreren Umform- und Lochoperationen, die in ein 8-Stationen-Folgeverbundwerkzeug integriert sind.
Wir optimierten auch die Innenradien und Lochtoleranzen, um die Umformzuverlässigkeit und Ausrichtungsgenauigkeit zu verbessern. Nach dem Stanzen wurden die Teile entgratet und passiviert, um die Anforderungen der medizinischen Anwendung zu erfüllen.
Die Ergebnisse:
Der Wechsel vom CNC-Bearbeitung zum Stanzen führte zu messbaren Verbesserungen:
- Stückkosten: $4,20 → $1.52
- Materialausnutzung: 35% → 82%
- Produktion: 000 Stk. / 8 Wochen → 000 Stk. / 2 Wochen
- Lochposition: erreicht ±0,03 mm
- Autoklav-Beständigkeit: bestanden 800 Zyklen
Dieses Projekt zeigt, dass bei hohem Produktionsvolumen und wenn das Teil für die Umformung optimiert werden kann, das Stanzen erhebliche Vorteile gegenüber der Bearbeitung bieten kann.
Sehen Sie die vollständige 316L-Stanzhalterungen-Fallstudie für weitere Projektdetails.
Wie wählt man den richtigen Prozess für sein Teil?
Es gibt keinen einzelnen Fertigungsprozess, der für jedes Metallteil geeignet ist. Die richtige Wahl hängt hauptsächlich vom Produktionsvolumen, der Teilegeometrie, dem Material, der Toleranz und den Gesamtproduktionskosten ab.
Als allgemeine Regel gilt, dass die CNC-Bearbeitung oft für Prototypen, Kleinserienproduktion und komplexe Geometrien geeignet ist, während das Stanzen für sich wiederholende Teile und höhere Produktionsvolumina zunehmend attraktiv wird.
Für einige Komponenten kann auch eine Kombination aus Stanzen und CNC-Bearbeitung ein praktisches Gleichgewicht zwischen Produktionseffizienz und Präzision bieten.
Wenn Sie eine Zeichnung haben und unsicher sind, welcher Prozess besser geeignet ist, unser Team kontaktieren mit Ihrem Material, Ihrer Menge, Ihren Abmessungen und Toleranzanforderungen. Wir können das Teil bewerten und einen geeigneten Fertigungsansatz empfehlen.