Выбор между штамповкой и обработкой на станках с ЧПУ — это не просто вопрос о том, какой процесс дешевле. Для инженеров и закупочных команд правильный производственный процесс зависит от геометрии детали, материала, допусков, объёма производства, инвестиций в оснастку, сроков выполнения и общей стоимости производства.
Оба процесса могут производить точные металлические компоненты, но они работают принципиально разными способами. Штамповка формирует листовой металл с помощью штампов и контролируемого усилия пресса, тогда как обработка на ЧПУ удаляет материал из цельной заготовки для создания требуемой геометрии.
Понимание того, где каждый процесс показывает наилучшие результаты, поможет вам избежать ненужных затрат на оснастку, чрезмерных отходов материала или метода производства, который сложно масштабировать.
Штамповка против обработки на ЧПУ: как они работают?
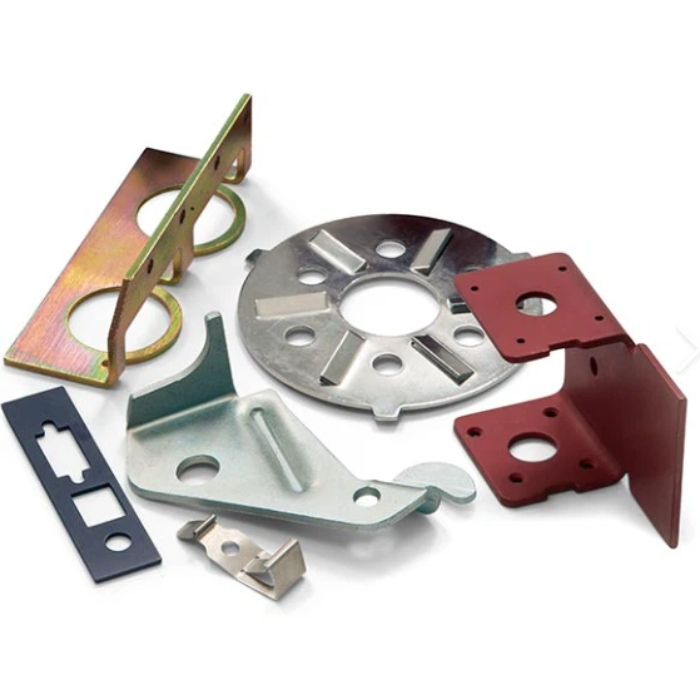
Штамповка металла использует пуансон, матрицу и пресс для резки, гибки, формовки или тиснения листового металла. После разработки оснастки одна и та же операция может повторяться на высокой скорости с неизменными результатами. Последовательные штампы также могут объединять несколько операций в одну производственную последовательность.
Для производителей, выпускающих кронштейны, зажимы, крышки, клеммы, шайбы, экраны и другие компоненты из листового металла, штамповка может быть особенно эффективной, когда геометрия подходит для формовки.
Для сравнения, обработка на ЧПУ — это субтрактивный процесс. Станок с ЧПУ начинает с цельного блока, прутка или другого заготовочного материала и удаляет материал с помощью фрезерования, точения, сверления или других режущих операций. Он хорошо подходит для сложных 3D-геометрий, жёстких допусков, прототипов и мелкосерийного производства.
| Фактор | Штамповка | Обработка с ЧПУ |
| Базовый процесс | Формовка/резка листового металла | Удаление материала |
| Оснастка | Штамп требуется для многих производственных деталей | Специальный формовочный штамп не требуется |
| Объема производства | От среднего до очень высокого | От прототипа до среднего/высокого объёма |
| Использование материала | Часто эффективна при использовании рулона/листа | Больше материала превращается в стружку |
| Сложная 3D-геометрия | Более ограничена | Отличный |
| Стоимость единицы при высоком объёме | Часто ниже | Обычно выше |
| Design changes | Изменения оснастки могут быть дорогостоящими | Изменения CAD/программы проще |
Важный момент заключается в том, что ни один процесс не является универсально лучшим. Правильный выбор зависит от детали и производственных требований.
Когда штамповка имеет больше смысла?
Наибольшее преимущество штамповки проявляется, когда объём производства высок, а деталь может быть эффективно изготовлена из листового или рулонного материала.
После аттестации штампа каждая дополнительная деталь может быть произведена с относительно небольшими дополнительными затратами на наладку. Это делает штамповку привлекательной для компонентов, которые могут заказываться десятками тысяч или миллионами штук.
Типичные применения штамповки включают:
- Кронштейны и монтажные пластины
- Зажимы и фиксирующие компоненты
- Электрические клеммы
- Экраны и крышки
- Автомобильная фурнитура
- Компоненты бытовой техники
- Компоненты медицинского оборудования
- Промышленные детали из листового металла
Выбор материала также важен. Нержавеющая сталь, углеродистая сталь, алюминий, медь, латунь, оцинкованная сталь и другие листовые материалы могут обрабатываться в зависимости от толщины и геометрии детали.
Для компаний, закупающих индивидуальную штамповку металла, решение об оснастке должно поэтому оцениваться вместе с годовым спросом, а не только с учётом первоначальной стоимости штампа. Вы можете увидеть примеры различных штампованных компонентов в нашем Штамповка металла ассортименте продукции.

Когда обработка на ЧПУ является лучшим выбором?
Обработка на ЧПУ становится более привлекательной, когда компонент требует геометрий, которые сложно или непрактично производить с помощью штамповки.
Типичные примеры включают детали с:
- Глубокими карманами
- Сложными 3D-контурами
- Внутренними резьбами
- Поднутрениями
- Несколькими точными поверхностями
- Жесткие допуски на размеры
- Малыми объёмами производства
ЧПУ также обеспечивает гибкость при разработке продукта. Если инженер меняет положение отверстия или модифицирует карман, производственная программа часто может быть скорректирована без пересоздания всего штампа.
Это делает ЧПУ особенно полезным для прототипов, инженерных образцов, мелкосерийного производства и сложных точных компонентов.
Например, обработанный алюминиевый корпус может требовать нескольких операций фрезерования и сверления, но не обязательно будет подходящим кандидатом для штамповки листового металла. С другой стороны, простой кронштейн из нержавеющей стали, производимый в больших количествах, может быть неоправданно дорогим, если каждая деталь обрабатывается из цельного прутка.
Ключевой вопрос, следовательно, не “Является ли ЧПУ более точным?” а скорее “Действительно ли деталь требует обработки на ЧПУ для достижения своих функциональных требований?”
Стоимость, объём и дизайн: три фактора, которые инженеры должны сравнить
Наиболее распространённая ошибка при выборе процесса — сравнение только цены за единицу.
Лучшая оценка учитывает полную стоимость производства:
Общая стоимость производства = Оснастка + Материал + Обработка + Вторичные операции + Контроль + Логистика
Для штамповки оснастка может представлять значительные первоначальные инвестиции. Однако эта стоимость распределяется по большому объёму производства.
Для обработки на ЧПУ затраты на оснастку могут быть ниже в начале, но время обработки и удаление материала могут сделать повторяющуюся стоимость единицы выше по мере увеличения объёма производства.
Упрощённая модель объёма производства:
| Производственная ситуация | Более подходящая отправная точка |
| Прототип / очень малый объём | Обработка на станках с ЧПУ |
| Малая партия с частыми изменениями дизайна | Обработка на станках с ЧПУ |
| Средний объём | Сравнить оба |
| Высокообъёмная повторяющаяся деталь | Штамповка |
| Очень высокий годовой спрос | Последовательная штамповка часто заслуживает оценки |
| Сложная 3D-геометрия | Обработка на станках с ЧПУ |
Геометрия детали может полностью изменить расчёт. Простой плоский кронштейн с несколькими отверстиями может быть отличным кандидатом для штамповки, тогда как толстый блок с глубокими карманами может быть гораздо лучше подходить для обработки на ЧПУ.
Для закупочных команд запрос обоих производственных подходов во время RFQ иногда может выявить значительные различия в долгосрочной стоимости производства.
Тематическое исследование: замена обработки на ЧПУ штамповкой из 316L
Задача:
Один из наших проектов медицинского устройства включал небольшой кронштейн из нержавеющей стали 316L, используемый в стойке стерилизатора многоразового хирургического инструмента. Клиенту требовалось около 250 000 штук в год, но оригинальный компонент обрабатывался на ЧПУ из цельного прутка 316L.
Процесс обработки обеспечивал требуемую деталь, но объём производства делал его дорогостоящим и трудоёмким. Стоимость единицы составляла $4,20, со сроком поставки 8 недель для 5 000 штук, при этом около 65% материала превращалось в стружку и отходы.
Наше решение для штамповки:
Мы изучили геометрию детали и требования к производству и переработали компонент для прогрессивной штамповки. Новая конструкция использует рулон из нержавеющей стали 316L толщиной 1,2 мм с множеством операций формовки и пробивки, интегрированных в 8-позиционный прогрессивный штамп.
Мы также оптимизировали внутренние углы и допуски на отверстия для повышения надёжности формовки и точности совмещения. После штамповки детали были очищены от заусенцев и пассивированы для соответствия требованиям медицинского применения.
Результаты:
Переход от CNC-обработки к штамповке дал измеримые улучшения:
- Стоимость единицы: $4,20 → $1.52
- Использование материала: 35% → 82%
- Производство: 5 000 шт. / 8 недель → 25 000 шт. / 2 недели
- Позиция отверстий: достигнуто ±0,03 мм
- Устойчивость к автоклавированию: пройдено 800 циклов
Этот проект показывает, что при высоком объёме производства и возможности оптимизации детали для формовки штамповка может обеспечить значительные преимущества перед обработкой.
Смотрите полное тематическое исследование кронштейнов из 316L, изготовленных штамповкой для получения дополнительных деталей проекта.
Как выбрать правильный процесс для вашей детали?
Не существует единого производственного процесса, подходящего для каждой металлической детали. Правильный выбор зависит главным образом от объёма производства, геометрии детали, материала, допуска и общей стоимости производства.
Как общее правило, CNC-обработка часто подходит для прототипов, мелкосерийного производства и сложных геометрий, тогда как штамповка становится всё более привлекательной для повторяющихся деталей и более высоких объёмов производства.
Для некоторых компонентов комбинация штамповки и CNC-обработки также может обеспечить практический баланс между эффективностью производства и точностью.
Если у вас есть чертёж и вы не уверены, какой процесс более подходящий, связаться с нашей командой с вашим материалом, количеством, размерами и требованиями к допускам. Мы можем оценить деталь и рекомендовать подходящий производственный подход.