Introducción:
La soldadura láser de aluminio está transformando la fabricación moderna con una precisión, velocidad y consistencia que la soldadura por arco tradicional no puede igualar. Desde bandejas de baterías automotrices hasta componentes aeroespaciales, se ha convertido en el método preferido para la producción de alto volumen donde la calidad y la repetibilidad son críticas. Aunque la reflectividad, conductividad y capa de óxido del aluminio lo hacen desafiante para la soldadura convencional, estas propiedades se adaptan bien a la tecnología láser cuando se controlan adecuadamente. Esta guía responde preguntas clave: ¿Qué es la soldadura láser? ¿Cómo se compara con TIG y MIG? ¿Son las soldaduras láser tan fuertes como las soldaduras por arco? ¿Y qué grosor puede soldar una soldadora láser? Ya sea que esté evaluando esta tecnología para producción o explorando su idoneidad para su aplicación, este artículo proporciona el conocimiento práctico que necesita.
¿Qué Es la Soldadura Láser?
Comprender qué es la soldadura láser proporciona la base para apreciar su papel en la fabricación de aluminio. La soldadura láser es un proceso de soldadura por fusión de alta densidad de energía que utiliza un haz enfocado de luz coherente para fundir y unir piezas de metal. La palabra “láser” significa Amplificación de Luz por Emisión Estimulada de Radiación, y en la soldadura industrial, este haz de luz concentrado es generado por una fuente láser, entregado a través de cables de fibra óptica o espejos, y enfocado sobre la pieza de trabajo usando ópticas de precisión.
La característica clave de la soldadura láser es su densidad de potencia extremadamente alta. Un láser industrial típico puede enfocar varios kilovatios de potencia en un punto que mide solo de 0.1 a 0.6 mm de diámetro, produciendo densidades de potencia que superan un millón de vatios por centímetro cuadrado. Esta intensa concentración de energía hace que el metal se funda y, en modo de penetración profunda, se vaporice, creando una cavidad de vapor estrecha conocida como “ojo de cerradura”. El ojo de cerradura permite que el haz láser penetre profundamente en el material, produciendo soldaduras estrechas y profundas con una aportación mínima de calor al material circundante.
Para la soldadura láser de aluminio específicamente, el proceso ofrece varias ventajas distintas. La fuente de calor concentrada produce una zona afectada por el calor estrecha, que es particularmente valiosa para aleaciones de aluminio tratadas térmicamente que pierden resistencia cuando se exponen a temperaturas elevadas prolongadas. Los ciclos rápidos de calentamiento y enfriamiento también producen estructuras de grano fino en el metal de soldadura, lo que a menudo resulta en excelentes propiedades mecánicas. Además, la naturaleza sin contacto de la soldadura láser elimina el desgaste de electrodos, reduce la contaminación y permite soldar en ubicaciones que son difíciles de acceder con antorchas tradicionales.
Los principales tipos de láseres utilizados para la soldadura láser de aluminio incluyen láseres de fibra, láseres de disco y láseres Nd:YAG. Los láseres de fibra se han convertido en la tecnología dominante en los últimos años debido a su alta eficiencia eléctrica, excelente calidad de haz, bajos requisitos de mantenimiento y tamaño compacto. Estos láseres operan en longitudes de onda alrededor de 1 micra, que el aluminio absorbe relativamente bien en comparación con la longitud de onda de 10.6 micras de los láseres de CO₂, lo que hace que los láseres de fibra sean mucho más adecuados para aplicaciones de soldadura láser de aluminio.
¿Qué Es Mejor para Soldar Aluminio: Soldadura Láser o Soldadura TIG?
La pregunta de si la soldadura láser o la soldadura TIG es mejor para el aluminio es una de las consultas más comunes en la industria, y la respuesta honesta es que depende enteramente de sus requisitos de producción, geometría de la pieza y estándares de calidad. Ambos procesos son capaces de producir excelentes soldaduras de aluminio, pero sobresalen en diferentes escenarios.
La soldadura TIG (Soldadura por Arco de Tungsteno con Gas) ha sido durante mucho tiempo el estándar de oro para la soldadura manual de aluminio. Su ventaja clave es el uso de corriente alterna, que proporciona una acción de limpieza que rompe la capa de óxido de aluminio durante la soldadura. Esto significa que TIG puede soldar aluminio que no ha sido perfectamente limpiado, y ofrece al operador control en tiempo real sobre la aportación de calor a través de un pedal o control de amperaje montado en la antorcha. La soldadura TIG es ideal para secciones delgadas de aluminio, geometrías complejas, trabajos de reparación y aplicaciones donde la apariencia de la soldadura es crítica. Produce soldaduras limpias, sin salpicaduras y con excelente calidad estética.
Sin embargo, la soldadura TIG es lenta. Las velocidades de avance para TIG manual en aluminio típicamente varían de 100 a 250 mm por minuto, y el proceso requiere un operador altamente calificado cuyo rendimiento puede variar de una pieza a otra. Para entornos de producción, esta variabilidad y velocidad lenta se convierten en limitaciones significativas.
La soldadura láser, por el contrario, ofrece velocidades dramáticamente más altas. La soldadura láser de aluminio puede alcanzar velocidades de avance de 3,000 a 10,000 mm por minuto o más—diez a cincuenta veces más rápido que TIG manual. El proceso es completamente automatizable, produciendo soldaduras idénticas en cada pieza sin fatiga del operador ni inconsistencia. La estrecha zona afectada por el calor de la soldadura láser de aluminio también significa menos distorsión y menos pérdida de temple en aleaciones tratadas térmicamente, lo que es una ventaja importante para componentes delgados de aluminio.
La contrapartida es que la soldadura láser requiere un ajuste extremadamente preciso de la junta—típicamente espacios menores de 0.1 a 0.2 mm—porque el haz enfocado no puede puentear espacios como puede hacer un arco TIG. La soldadura láser también tiene costos de equipo más altos y requiere una gestión cuidadosa de la alta reflectividad y capa de óxido del aluminio.
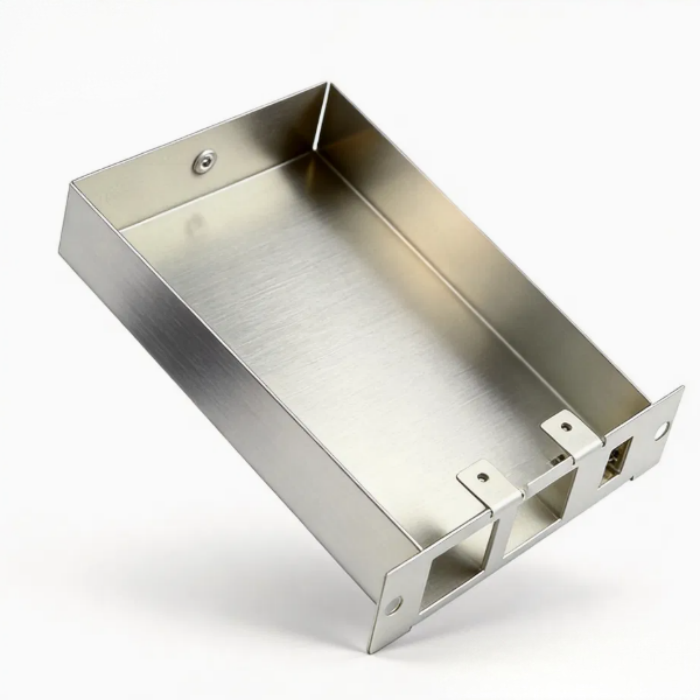
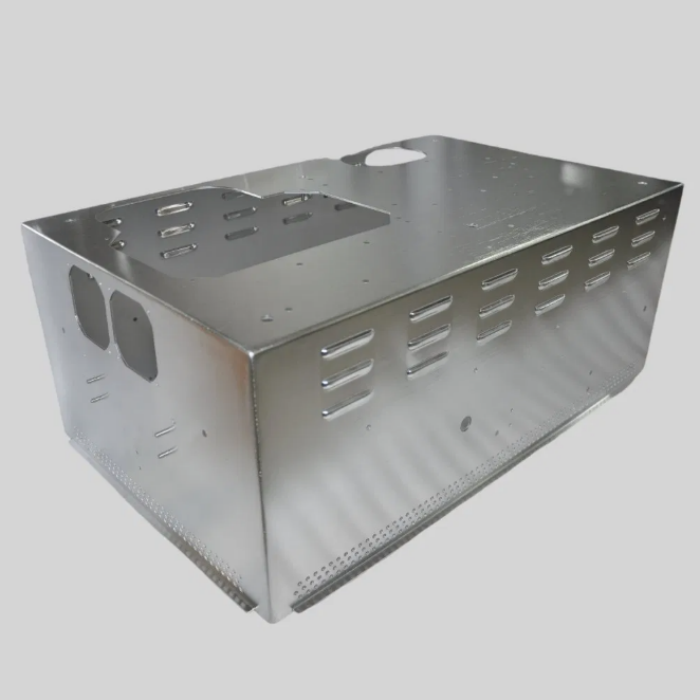
Entonces, ¿cuál es mejor? Para producción de bajo volumen, alta mezcla, trabajos de reparación, o piezas con geometría compleja y mal ajuste, la soldadura TIG sigue siendo la opción más práctica y flexible para el aluminio. Para producción de alto volumen de piezas consistentes con tolerancias estrechas—como componentes de baterías automotrices, carcasas electrónicas o recintos de pared delgada—la soldadura láser de aluminio es significativamente mejor en términos de velocidad, consistencia y costo por pieza. Muchos fabricantes usan ambos: soldadura láser para corridas de producción y soldadura TIG para prototipos, reparaciones y retrabajo.
¿Es la Soldadura Láser Tan Fuerte Como MIG?
La resistencia es una consideración crítica al seleccionar un proceso de soldadura, y la pregunta de si la soldadura láser es tan resistente como la soldadura MIG es común. La respuesta es que la soldadura láser puede alcanzar una resistencia comparable o incluso superior a la soldadura MIG, pero la relación no es simple.
La soldadura MIG (soldadura de arco metálico con gas) utiliza un alambre de aporte alimentado continuamente y un gas de protección externo. Para el aluminio, la soldadura MIG generalmente se realiza con una pistola de carrete o un alimentador de alambre push-pull y transferencia por pulverización pulsada para gestionar el aporte de calor. Las soldaduras MIG en aluminio generalmente exhiben buena resistencia, con eficiencias de junta que típicamente oscilan entre 60% y 90% de la resistencia del material base, dependiendo de la aleación, la selección del material de aporte y la calidad de la soldadura.
La soldadura láser de aluminio se puede realizar de forma autógena (sin material de aporte) o con alambre de aporte. Las soldaduras láser autógenas derivan su resistencia enteramente del material base, y cuando se logra penetración completa, la eficiencia de la junta puede acercarse al 100% de la resistencia del metal base. Con la adición de alambre de aporte, la soldadura láser puede alcanzar niveles de resistencia comparables a la soldadura MIG mientras mantiene la zona afectada por el calor estrecha y la estructura de grano fina que proporciona el procesamiento láser.
En la práctica, la resistencia de la soldadura láser de aluminio en comparación con MIG depende de varios factores. Las soldaduras láser típicamente tienen menor porosidad que las soldaduras MIG porque la solidificación rápida y la dinámica de la llave de soldadura ayudan a expulsar las burbujas de gas, resultando en un metal de soldadura más denso. Las soldaduras láser también tienen una zona afectada por el calor mucho más estrecha, lo que significa menos ablandamiento del material circundante en aleaciones tratadas térmicamente—una ventaja para el aluminio de las series 6xxx y 7xxx. Por otro lado, la soldadura MIG con una selección adecuada de material de aporte puede compensar las deficiencias del metal base o las incompatibilidades de aleación que la soldadura láser autógena no puede abordar.
Para aplicaciones críticas de fatiga, las soldaduras láser a menudo superan a las soldaduras MIG debido a su perfil suave, socavación mínima y concentración de tensión reducida. Para aplicaciones que requieren máxima resistencia a la tracción en secciones gruesas, MIG con material de aporte adecuado y penetración completa puede igualar a la soldadura láser. El consenso en la industria es que la soldadura láser es al menos tan resistente como la soldadura MIG cuando se ejecuta correctamente, y a menudo más resistente en aplicaciones específicas que involucran secciones delgadas, aleaciones tratadas térmicamente o cargas de fatiga.
¿Son las soldaduras láser tan resistentes como las soldaduras TIG?
La comparación entre soldaduras láser y soldaduras TIG sigue una lógica similar a la comparación láser versus MIG. La soldadura TIG es reconocida por producir soldaduras de alta calidad y resistencia en aluminio, particularmente cuando es ejecutada por un operador calificado. Una soldadura TIG ejecutada correctamente en aluminio puede alcanzar eficiencias de junta de 80% a 95% de la resistencia del material base, con excelente ductilidad y tenacidad.
La soldadura láser de aluminio, cuando está correctamente parametrizada y con una preparación de junta adecuada, puede alcanzar niveles de resistencia que igualan o superan las soldaduras TIG. Las ventajas clave de la soldadura láser en esta comparación son la zona afectada por el calor más estrecha y la estructura de grano más fina del metal de soldadura. En aleaciones de aluminio tratadas térmicamente como 6061-T6 y 7075-T6, la amplia zona afectada por el calor de la soldadura TIG puede causar sobreenvejecimiento significativo y pérdida de resistencia en la región adyacente a la soldadura. La fuente de calor concentrada de la soldadura láser minimiza este efecto, preservando más de las propiedades mecánicas del material base.
Sin embargo, la soldadura TIG tiene ventajas que pueden traducirse en mayor resistencia en ciertos escenarios. TIG permite un control preciso de la adición de metal de aporte, que puede usarse para optimizar la química de la soldadura, compensar espacios de ajuste y adaptar el perfil del cordón de soldadura para reducir la concentración de tensión. TIG también permite al operador ajustar el aporte de calor en tiempo real, lo cual es valioso para piezas complejas con espesor variable. En contraste, la soldadura láser requiere un ajuste casi perfecto y condiciones de material consistentes para lograr una resistencia óptima.
La investigación y la experiencia industrial generalmente indican que las soldaduras láser en aluminio son al menos tan resistentes como las soldaduras TIG, siempre que la junta esté diseñada correctamente y los parámetros del proceso estén optimizados. En aluminio de sección delgada, la soldadura láser a menudo produce juntas más resistentes que TIG debido a la distorsión reducida y una zona afectada por el calor más estrecha. En aluminio de sección gruesa donde se requiere penetración completa, ambos procesos pueden alcanzar resistencia equivalente cuando se ejecutan correctamente. La elección entre ellos debería por lo tanto estar impulsada por el volumen de producción, la geometría de la junta y los requisitos de calidad en lugar de solo la resistencia.
¿Qué grosor soldará una soldadora láser?
Comprender las capacidades de grosor de la soldadura láser de aluminio es esencial para determinar si el proceso se adapta a su aplicación. A diferencia de la soldadura por arco, donde la capacidad de grosor está determinada principalmente por el amperaje, la capacidad de grosor de la soldadura láser depende de la potencia del láser, la calidad del haz, el tamaño del punto focal, la velocidad de soldadura y la aleación de aluminio específica que se está soldando.
Para la soldadura láser de aluminio, los rangos prácticos de grosor son los siguientes:
Láseres de baja potencia (500W a 1kW): Estos sistemas son adecuados para secciones delgadas de aluminio que van desde 0.2 mm hasta 2 mm. Las aplicaciones típicas incluyen carcasas de componentes electrónicos, conectores de celdas de batería de pared delgada, paquetes de sensores y unión de lámina a lámina. El bajo aporte de calor de estos sistemas es ideal para piezas de aluminio delicadas donde la distorsión debe minimizarse.
Láseres de potencia media (1kW a 4kW): Este es el rango de potencia más común para la soldadura láser industrial de aluminio. Estos sistemas pueden soldar aluminio de 1 mm a 6 mm en modo de penetración completa de una sola pasada, dependiendo de la aleación y la configuración de la junta. Las aplicaciones incluyen bandejas de baterías automotrices, componentes de intercambiadores de calor, carcasas de motores y soportes estructurales. Con parámetros optimizados, un láser de fibra de 3kW puede lograr penetración completa en aluminio de 4 mm a 5 mm en una sola pasada.
Láseres de alta potencia (4kW a 10kW+): Estos sistemas amplían la capacidad de espesor de la soldadura láser de aluminio hasta 10 mm a 15 mm en soldaduras de un solo paso. Se utilizan para componentes estructurales de servicio pesado, carcasas de pared gruesa y aplicaciones en construcción naval y transporte ferroviario. Para espesores superiores a 15 mm, normalmente se emplean soldadura láser multipaso o procesos híbridos láser-arco.
Es importante tener en cuenta que estos rangos de espesor son pautas rather than absolute limits. La alta conductividad térmica del aluminio hace que el calor se disipe rápidamente de la zona de soldadura, lo que puede limitar la penetración en secciones más gruesas. La alta reflectividad del aluminio también significa que una parte de la energía del láser se refleja en lugar de absorberse, lo que requiere una mayor potencia nominal para lograr la penetración deseada. Por estas razones, la soldadura láser de aluminio typically requiere niveles de potencia algo más altos que la soldadura láser de acero de espesor equivalente.
La configuración de la junta también juega un papel significativo. Las juntas a tope con bordes cuadrados permiten la penetración más profunda para una potencia láser dada, mientras que las juntas solapadas y las juntas en T pueden requerir diferentes ajustes de parámetros o adición de alambre de relleno para lograr una fusión adecuada. Para secciones de aluminio muy gruesas, la soldadura híbrida láser-MIG—que combina un haz láser con un arco MIG en un solo proceso—puede lograr profundidades de penetración de 20 mm a 30 mm mientras se beneficia de la adición de metal de relleno y la capacidad de puenteo de espacios del arco MIG.
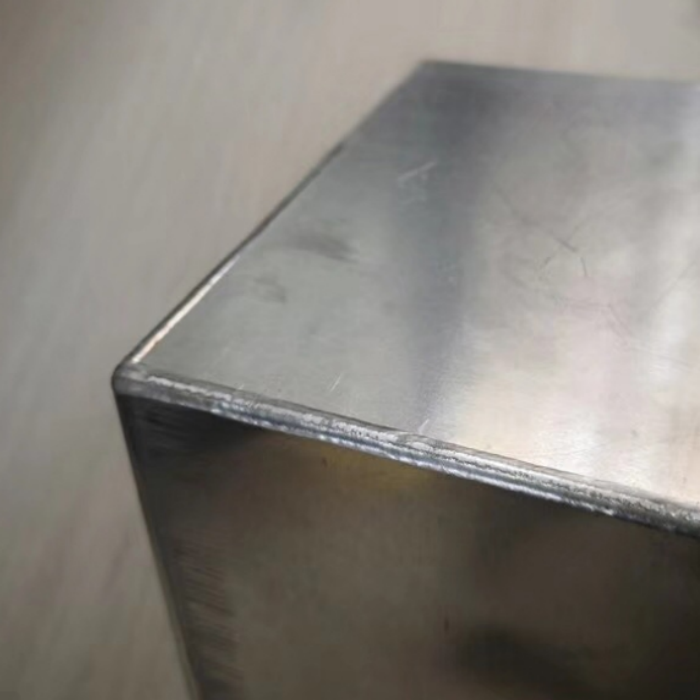
Consideraciones clave para una soldadura láser de aluminio exitosa:
Lograr resultados consistentes y de alta calidad en la soldadura láser de aluminio requiere atención a varios factores críticos que difieren de la soldadura de acero.
Preparación de la superficie y gestión de óxidos: El aluminio forma una capa de óxido tenaz que se funde a aproximadamente 2.000°C, muy por encima del punto de fusión del metal base de 660°C. Esta capa de óxido debe eliminarse mecánica o químicamente antes de la soldadura láser de aluminio, ya que puede causar fusión incompleta, porosidad y penetración inconsistente. Use un cepillo de alambre de acero inoxidable dedicado exclusivamente al aluminio, o emplee grabado químico. Limpie la junta inmediatamente antes de soldar, ya que la capa de óxido se reforma en cuestión de horas.
Gestión de alta reflectividad: El aluminio refleja una porción significativa de la radiación láser incidente, particularmente en la longitud de onda de 1 micra utilizada por los láseres de fibra. Esta reflectividad disminuye a medida que el material se calienta y se forma el keyhole, pero aún requiere mayor potencia láser que la soldadura de acero. Además, la luz láser reflejada puede dañar los componentes ópticos, por lo que son esenciales un diseño adecuado de entrega del haz y un blindaje apropiado.
Gas de protección: La soldadura láser de aluminio requiere un blindaje adecuado con gas inerte para prevenir la oxidación y la porosidad. El argón es el gas de protección más común, aunque el helio o las mezclas de argón-helio pueden usarse para soldadura a mayor velocidad o mayor penetración. La entrega del gas debe diseñarse cuidadosamente para evitar turbulencias y garantizar una cobertura completa del charco de soldadura.
Ajuste de la junta: La soldadura láser exige un ajuste extremadamente preciso—típicamente espacios inferiores a 0,1 mm para soldadura autógena. Cualquier espacio mayor que el diámetro del haz enfocado resultará en fusión incompleta o quemado. Esto requiere fabricación de precisión de las piezas, sujeción robusta y, a menudo, el uso de alambre de relleno para puentear espacios menores.
Selección de alambre de relleno: Cuando se utiliza relleno en la soldadura láser de aluminio, las opciones comunes incluyen ER4043 y ER5356. ER4043 ofrece buena fluidez y resistencia al agrietamiento, lo que lo hace adecuado para aleaciones de la serie 6xxx. ER5356 proporciona mayor resistencia y mejor resistencia a la corrosión, lo que lo hace apropiado para aleaciones de las series 5xxx y 7xxx y aplicaciones marinas.
Porosity control: La solidificación rápida del aluminio en la soldadura láser puede atrapar gas hidrógeno, creando porosidad. Las fuentes de hidrógeno incluyen humedad en la superficie del material, lubricantes e impurezas del gas de protección. La limpieza exhaustiva, la pureza adecuada del gas (99,999% o mejor) y los parámetros de soldadura optimizados son esenciales para minimizar la porosidad.
Monitoreo del proceso: Para la producción de soldadura láser de aluminio, se recomiendan encarecidamente los sistemas de monitoreo de proceso en tiempo real—incluyendo monitoreo de penetración de soldadura, seguimiento de costura y detección de plasma—para garantizar una calidad consistente y detectar defectos a medida que ocurren.
Conclusión:
La soldadura láser de aluminio es un proceso preciso, rápido y consistente para unir aluminio, superando a la soldadura por arco tradicional en muchas aplicaciones. En comparación con la soldadura TIG, la TIG es mejor para trabajos de bajo volumen, complejos o de reparación, mientras que la soldadura láser sobresale en la producción de alto volumen de piezas de espesor fino a medio. Su resistencia es al menos igual a la soldadura MIG y comparable a la soldadura TIG, con ventajas en aplicaciones tratadas térmicamente y críticas para la fatiga debido a una zona afectada por el calor estrecha y una estructura de grano fina.
La soldadura láser puede manejar espesores de 0,2 mm a 15 mm, y los procesos híbridos láser-arco extienden esto aún más. Al gestionar la capa de óxido, la reflectividad, la conductividad térmica y el riesgo de porosidad del aluminio, los fabricantes pueden lograr mayor calidad, mayor productividad y menor costo por pieza. A medida que la tecnología avanza y los costos de los equipos disminuyen, es probable que la soldadura láser de aluminio se utilice aún más ampliamente.