Introduzione:
La saldatura laser dell'alluminio sta trasformando la produzione moderna con precisione, velocità e coerenza che la saldatura ad arco tradizionale non può eguagliare. Dai vassoi per batterie automobilistiche ai componenti aerospaziali, è diventata il metodo preferito per la produzione ad alto volume dove qualità e ripetibilità sono critiche. Sebbene la riflettività, la conduttività e lo strato di ossido dell'alluminio lo rendano difficile per la saldatura convenzionale, queste proprietà si adattano bene alla tecnologia laser quando adeguatamente controllate. Questa guida risponde a domande chiave: Cos'è la saldatura laser? Come si confronta con TIG e MIG? Le saldature laser sono forti quanto quelle ad arco? E quanto spesso può saldare una saldatrice laser? Che stiate valutando questa tecnologia per la produzione o esplorando la sua idoneità per la vostra applicazione, questo articolo fornisce le conoscenze pratiche di cui avete bisogno.
Cos'è la saldatura laser?
Comprendere cos'è la saldatura laser fornisce le basi per apprezzarne il ruolo nella fabbricazione dell'alluminio. La saldatura laser è un processo di saldatura per fusione ad alta densità di energia che utilizza un raggio focalizzato di luce coerente per fondere e unire pezzi metallici. La parola “laser” sta per Light Amplification by Stimulated Emission of Radiation, e nella saldatura industriale, questo raggio di luce concentrato è generato da una sorgente laser, trasmesso attraverso cavi in fibra ottica o specchi, e focalizzato sul pezzo utilizzando ottiche di precisione.
La caratteristica principale della saldatura laser è la sua densità di potenza estremamente elevata. Un laser industriale tipico può focalizzare diversi kilowatt di potenza su un punto di appena 0,1-0,6 mm di diametro, producendo densità di potenza superiori a un milione di watt per centimetro quadrato. Questa intensa concentrazione di energia fa sì che il metallo si fonda e, in modalità di penetrazione profonda, vaporizzi, creando una stretta cavità di vapore nota come “keyhole”. Il keyhole consente al raggio laser di penetrare in profondità nel materiale, producendo saldature strette e profonde con un apporto di calore minimo al materiale circostante.
Per la saldatura laser dell'alluminio nello specifico, il processo offre diversi vantaggi distinti. La fonte di calore concentrata produce una zona termicamente alterata ristretta, particolarmente preziosa per le leghe di alluminio trattate termicamente che perdono resistenza se esposte a temperature elevate prolungate. I rapidi cicli di riscaldamento e raffreddamento producono anche strutture a grana fine nel metallo di saldatura, spesso con eccellenti proprietà meccaniche. Inoltre, la natura non a contatto della saldatura laser elimina l'usura degli elettrodi, riduce la contaminazione e consente la saldatura in posizioni difficili da raggiungere con le torce tradizionali.
I principali tipi di laser utilizzati per la saldatura laser dell'alluminio includono laser a fibra, laser a disco e laser Nd:YAG. I laser a fibra sono diventati la tecnologia dominante negli ultimi anni grazie alla loro elevata efficienza elettrica, eccellente qualità del raggio, bassi requisiti di manutenzione e dimensioni compatte. Questi laser operano a lunghezze d'onda intorno a 1 micron, che l'alluminio assorbe relativamente bene rispetto alla lunghezza d'onda di 10,6 micron dei laser CO₂, rendendo i laser a fibra molto più adatti per applicazioni di saldatura laser dell'alluminio.
Qual è meglio per saldare l'alluminio: saldatura laser o saldatura TIG?
La questione se la saldatura laser o la saldatura TIG sia migliore per l'alluminio è una delle domande più comuni nel settore, e la risposta onesta è che dipende interamente dai vostri requisiti di produzione, dalla geometria del pezzo e dagli standard di qualità. Entrambi i processi sono in grado di produrre eccellenti saldature in alluminio, ma eccellono in scenari diversi.
La saldatura TIG (Gas Tungsten Arc Welding) è stata a lungo lo standard di riferimento per la saldatura manuale dell'alluminio. Il suo vantaggio principale è l'uso della corrente alternata, che fornisce un'azione di pulizia che rompe lo strato di ossido di alluminio durante la saldatura. Ciò significa che il TIG può saldare alluminio che non è stato pulito perfettamente, e offre all'operatore il controllo in tempo reale dell'apporto di calore tramite pedale o controllo di amperaggio montato sulla torcia. La saldatura TIG è ideale per sezioni sottili di alluminio, geometrie complesse, lavori di riparazione e applicazioni dove l'aspetto della saldatura è critico. Produce saldature pulite, senza spruzzi e con eccellente qualità estetica.
Tuttavia, la saldatura TIG è lenta. Le velocità di avanzamento per il TIG manuale sull'alluminio variano tipicamente da 100 a 250 mm al minuto, e il processo richiede un operatore altamente qualificato le cui prestazioni possono variare da pezzo a pezzo. Per gli ambienti di produzione, questa variabilità e la bassa velocità diventano limitazioni significative.
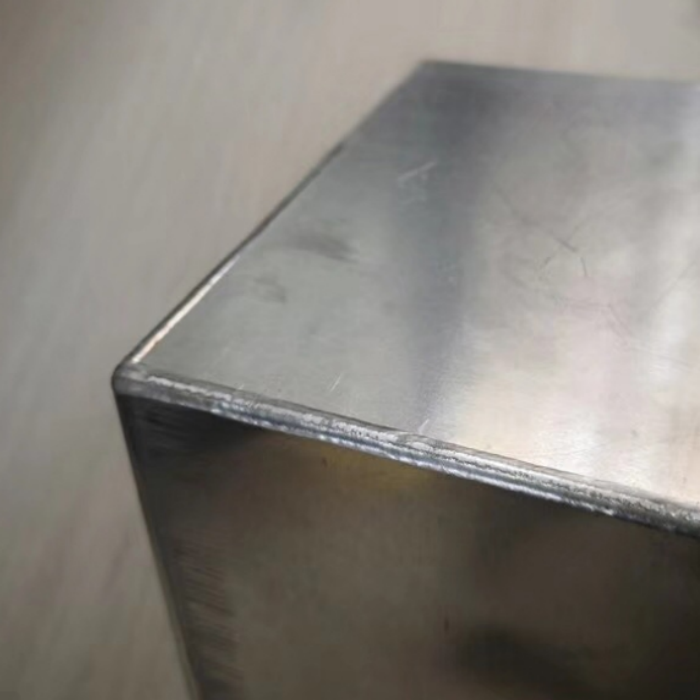
La saldatura laser, al contrario, offre velocità notevolmente superiori. La saldatura laser dell'alluminio può raggiungere velocità di avanzamento da 3.000 a 10.000 mm al minuto o più—da dieci a cinquanta volte più veloce del TIG manuale. Il processo è completamente automatizzabile, producendo saldature identiche su ogni pezzo senza affaticamento dell'operatore o incoerenza. La ristretta zona termicamente alterata della saldatura laser dell'alluminio significa anche meno distorsione e meno perdita di tempra nelle leghe trattate termicamente, il che è un vantaggio importante per i componenti sottili in alluminio.
Il compromesso è che la saldatura laser richiede un accoppiamento estremamente preciso dei giunti—tipicamente spazi inferiori a 0,1-0,2 mm—perché il raggio focalizzato non può colmare gli spazi come può fare un arco TIG. La saldatura laser ha anche costi delle attrezzature più elevati e richiede una gestione attenta dell'elevata riflettività e dello strato di ossido dell'alluminio.
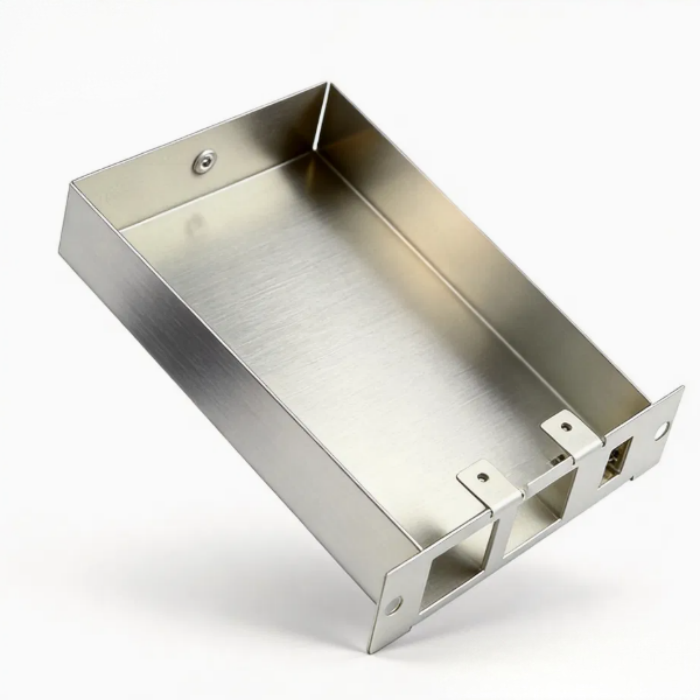
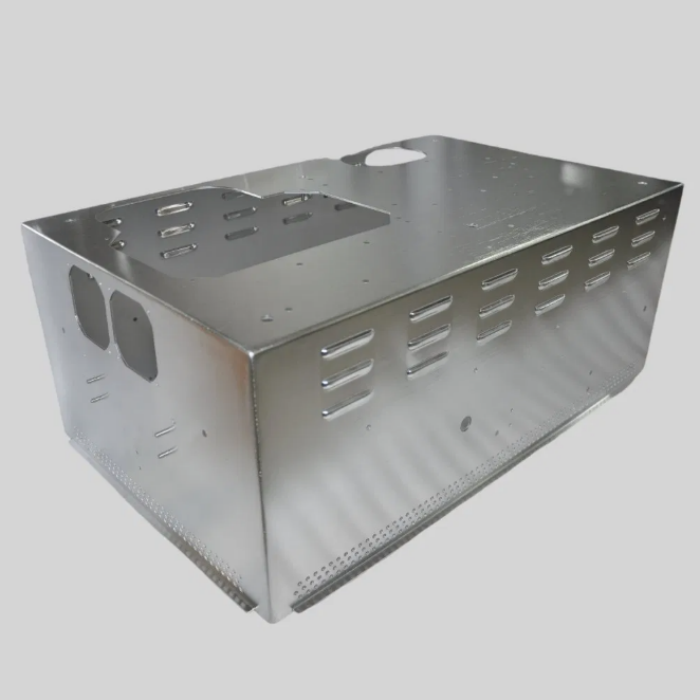
Quindi quale è meglio? Per la produzione a basso volume e alta varietà, lavori di riparazione, o pezzi con geometria complessa e scarso accoppiamento, la saldatura TIG rimane la scelta più pratica e flessibile per l'alluminio. Per la produzione ad alto volume di pezzi consistenti con tolleranze strette—come componenti per batterie automobilistiche, alloggiamenti elettronici o contenitori a parete sottile—la saldatura laser dell'alluminio è significativamente migliore in termini di velocità, coerenza e costo per pezzo. Molti produttori usano entrambe: saldatura laser per le serie di produzione e saldatura TIG per prototipi, riparazioni e rilavorazioni.
La saldatura laser è forte quanto la MIG?
La resistenza è una considerazione critica nella scelta di un processo di saldatura, e la domanda se la saldatura laser sia resistente quanto la saldatura MIG è comune. La risposta è che la saldatura laser può raggiungere una resistenza comparabile o persino superiore alla saldatura MIG, ma la relazione non è semplice.
La saldatura MIG (Gas Metal Arc Welding) utilizza un filo di apporto alimentato continuamente e un gas di protezione esterno. Per l'alluminio, la saldatura MIG viene tipicamente eseguita con una pistola a bobina o un alimentatore push-pull e trasferimento a spruzzo pulsato per gestire l'apporto termico. Le saldature MIG sull'alluminio generalmente mostrano una buona resistenza, con efficienze del giunto tipicamente comprese tra 60% e 90% della resistenza del materiale base, a seconda della lega, della selezione del filo di apporto e della qualità della saldatura.
La saldatura laser dell'alluminio può essere eseguita in modo autogeno (senza filo di apporto) o con filo di apporto. Le saldature laser autogene derivano la loro resistenza interamente dal materiale base, e quando si raggiunge la penetrazione completa, l'efficienza del giunto può avvicinarsi al 100% della resistenza del metallo base. Con l'aggiunta di filo di apporto, la saldatura laser può raggiungere livelli di resistenza comparabili alla saldatura MIG mantenendo la zona termicamente alterata ristretta e la struttura a grani fini che la lavorazione laser fornisce.
In pratica, la resistenza della saldatura laser dell'alluminio rispetto alla MIG dipende da diversi fattori. Le saldature laser tipicamente presentano una porosità inferiore rispetto alle saldature MIG perché la solidificazione rapida e la dinamica del keyhole aiutano a espellere le bolle di gas, risultando in un metallo di saldatura più denso. Le saldature laser hanno anche una zona termicamente alterata molto più ristretta, il che significa meno rammollimento del materiale circostante nelle leghe trattate termicamente—un vantaggio per le leghe di alluminio della serie 6xxx e 7xxx. D'altra parte, la saldatura MIG con un'appropriata selezione del filo di apporto può compensare le carenze del metallo base o le incompatibilità di lega che la saldatura laser autogena non può affrontare.
Per applicazioni critiche per la fatica, le saldature laser spesso superano le saldature MIG grazie al loro profilo liscio, sottosquadro minimo e ridotta concentrazione di sollecitazioni. Per applicazioni che richiedono la massima resistenza a trazione in sezioni spesse, la MIG con filo di apporto appropriato e penetrazione completa può eguagliare la saldatura laser. Il consenso nel settore è che la saldatura laser è almeno resistente quanto la saldatura MIG quando eseguita correttamente, e spesso più resistente in applicazioni specifiche che coinvolgono sezioni sottili, leghe trattate termicamente o carichi di fatica.
Le saldature laser sono resistenti quanto le saldature TIG?
Il confronto tra saldature laser e saldature TIG segue una logica simile al confronto laser-versus-MIG. La saldatura TIG è rinomata per produrre saldature di alta qualità e resistenti sull'alluminio, in particolare quando eseguita da un operatore esperto. Una saldatura TIG eseguita correttamente sull'alluminio può raggiungere efficienze del giunto dell'80% a 95% della resistenza del materiale base, con eccellente duttilità e tenacità.
La saldatura laser dell'alluminio, quando adeguatamente parametrizzata e con un'appropriata preparazione del giunto, può raggiungere livelli di resistenza che eguagliano o superano le saldature TIG. I principali vantaggi della saldatura laser in questo confronto sono la zona termicamente alterata più ristretta e la struttura a grani più fini del metallo di saldatura. Nelle leghe di alluminio trattate termicamente come 6061-T6 e 7075-T6, l'ampia zona termicamente alterata della saldatura TIG può causare un significativo invecchiamento eccessivo e perdita di resistenza nella regione adiacente alla saldatura. La fonte di calore concentrata della saldatura laser minimizza questo effetto, preservando maggiormente le proprietà meccaniche del materiale base.
Tuttavia, la saldatura TIG ha vantaggi che possono tradursi in una maggiore resistenza in determinati scenari. La TIG consente un controllo preciso dell'aggiunta di metallo di apporto, che può essere utilizzato per ottimizzare la chimica della saldatura, compensare le lacune di accoppiamento e personalizzare il profilo del cordone di saldatura per ridurre la concentrazione di sollecitazioni. La TIG consente anche all'operatore di regolare l'apporto termico in tempo reale, il che è prezioso per parti complesse con spessore variabile. Al contrario, la saldatura laser richiede un accoppiamento quasi perfetto e condizioni del materiale costanti per raggiungere una resistenza ottimale.
La ricerca e l'esperienza industriale generalmente indicano che le saldature laser sull'alluminio sono almeno resistenti quanto le saldature TIG, a condizione che il giunto sia progettato correttamente e i parametri del processo siano ottimizzati. Nell'alluminio in sezione sottile, la saldatura laser spesso produce giunti più resistenti rispetto alla TIG grazie alla ridotta distorsione e a una zona termicamente alterata più ristretta. Nell'alluminio in sezione spessa dove è richiesta la penetrazione completa, entrambi i processi possono raggiungere una resistenza equivalente quando eseguiti correttamente. La scelta tra loro dovrebbe quindi essere guidata dal volume di produzione, dalla geometria del giunto e dai requisiti di qualità piuttosto che dalla sola resistenza.
Quanto Spesso Salderà una Saldatrice Laser?
Comprendere le capacità di spessore della saldatura laser dell'alluminio è essenziale per determinare se il processo si adatta alla vostra applicazione. A differenza della saldatura ad arco, dove la capacità di spessore è principalmente determinata dall'amperaggio, la capacità di spessore della saldatura laser dipende dalla potenza del laser, dalla qualità del fascio, dalla dimensione del punto focale, dalla velocità di saldatura e dalla specifica lega di alluminio da saldare.
Per la saldatura laser dell'alluminio, gli intervalli di spessore pratici sono i seguenti:
Laser a bassa potenza (500W a 1kW): Questi sistemi sono adatti per sezioni sottili di alluminio che vanno da 0,2 mm a 2 mm. Le applicazioni tipiche includono alloggiamenti di componenti elettronici, connettori di celle batteria a parete sottile, pacchetti di sensori e giunzione foglio-a-foglio. Il basso apporto termico di questi sistemi è ideale per parti delicate in alluminio dove la distorsione deve essere minimizzata.
Laser a media potenza (1kW a 4kW): Questa è la gamma di potenza più comune per la saldatura laser industriale dell'alluminio. Questi sistemi possono saldare alluminio da 1 mm a 6 mm in modalità a passata singola, penetrazione completa, a seconda della lega e della configurazione del giunto. Le applicazioni includono vassoi per batterie automobilistiche, componenti di scambiatori di calore, alloggiamenti di motori e staffe strutturali. Con parametri ottimizzati, un laser a fibra da 3kW può raggiungere la penetrazione completa su alluminio da 4 mm a 5 mm in una singola passata.
Laser ad alta potenza (4kW a 10kW+): Questi sistemi estendono la capacità di spessore della saldatura laser dell'alluminio fino a 10 mm - 15 mm in saldature a passata singola. Sono utilizzati per componenti strutturali pesanti, involucri a parete spessa e applicazioni nella cantieristica navale e nel trasporto ferroviario. Per spessori superiori a 15 mm, vengono tipicamente impiegate la saldatura laser multi-passata o i processi ibridi laser-arco.
È importante notare che questi intervalli di spessore sono linee guida piuttosto che limiti assoluti. L'elevata conduttività termica dell'alluminio significa che il calore si dissipa rapidamente dalla zona di saldatura, il che può limitare la penetrazione in sezioni più spesse. L'elevata riflettività dell'alluminio significa anche che una porzione dell'energia laser viene riflessa anziché assorbita, richiedendo una potenza nominale superiore per ottenere la penetrazione desiderata. Per queste ragioni, la saldatura laser dell'alluminio richiede tipicamente livelli di potenza leggermente superiori rispetto alla saldatura laser dell'acciaio di spessore equivalente.
Anche la configurazione del giunto gioca un ruolo significativo. I giunti testa a testa con bordi squadrati consentono la penetrazione più profonda per una data potenza laser, mentre i giunti a sovrapposizione e i giunti a T possono richiedere impostazioni dei parametri diverse o l'aggiunta di filo di apporto per ottenere una fusione adeguata. Per sezioni di alluminio molto spesse, la saldatura ibrida laser-MIG—che combina un raggio laser con un arco MIG in un unico processo—può raggiungere profondità di penetrazione da 20 mm a 30 mm, beneficiando dell'aggiunta di metallo d'apporto e della capacità di colmare le fessure dell'arco MIG.
Considerazioni chiave per una saldatura laser dell'alluminio di successo:
Ottenere risultati coerenti e di alta qualità nella saldatura laser dell'alluminio richiede attenzione a diversi fattori critici che differiscono dalla saldatura dell'acciaio.
Preparazione della superficie e gestione degli ossidi: L'alluminio forma uno strato di ossido tenace che fonde a circa 2.000°C, ben al di sopra del punto di fusione del metallo base di 660°C. Questo strato di ossido deve essere rimosso meccanicamente o chimicamente prima della saldatura laser dell'alluminio, poiché può causare fusione incompleta, porosità e penetrazione incoerente. Utilizzare una spazzola metallica in acciaio inossidabile dedicata esclusivamente all'alluminio, o impiegare l'incisione chimica. Pulire il giunto immediatamente prima della saldatura, poiché lo strato di ossido si riforma nel giro di poche ore.
Gestione dell'elevata riflettività: L'alluminio riflette una porzione significativa della radiazione laser incidente, in particolare alla lunghezza d'onda di 1 micron utilizzata dai laser a fibra. Questa riflettività diminuisce man mano che il materiale si riscalda e si forma il keyhole, ma richiede comunque una potenza laser superiore rispetto alla saldatura dell'acciaio. Inoltre, la luce laser riflessa può danneggiare i componenti ottici, quindi sono essenziali un'adeguata progettazione della trasmissione del raggio e una schermatura appropriata.
Gas di protezione: La saldatura laser dell'alluminio richiede un'adeguata protezione con gas inerte per prevenire l'ossidazione e la porosità. L'argon è il gas di protezione più comune, sebbene l'elio o le miscele argon-elio possano essere utilizzati per saldature a velocità superiore o penetrazione più profonda. L'erogazione del gas deve essere progettata con cura per evitare turbolenze e garantire una copertura completa del bagno di fusione.
Accoppiamento del giunto: La saldatura laser richiede un accoppiamento estremamente preciso—tipicamente fessure inferiori a 0,1 mm per la saldatura autogena. Qualsiasi fessura più grande del diametro del raggio focalizzato comporterà una fusione incompleta o un bruciamento passante. Ciò richiede una fabbricazione di precisione dei pezzi, un'attrezzatura di fissaggio robusta e spesso l'uso di filo di apporto per colmare fessure minori.
Selezione del filo di apporto: Quando si utilizza il filo di apporto nella saldatura laser dell'alluminio, le scelte comuni includono ER4043 ed ER5356. ER4043 offre buona fluidità e resistenza alla criccatura, rendendolo adatto per leghe della serie 6xxx. ER5356 fornisce maggiore resistenza e migliore resistenza alla corrosione, rendendolo appropriato per leghe delle serie 5xxx e 7xxx e applicazioni marine.
Prevenzione delle cricche: La rapida solidificazione dell'alluminio nella saldatura laser può intrappolare idrogeno gassoso, creando porosità. Le fonti di idrogeno includono umidità sulla superficie del materiale, lubrificanti e impurità del gas di protezione. Una pulizia accurata, una purezza del gas adeguata (99,999% o superiore) e parametri di saldatura ottimizzati sono essenziali per minimizzare la porosità.
Monitoraggio del processo: Per la produzione di saldatura laser dell'alluminio, i sistemi di monitoraggio del processo in tempo reale—inclusi il monitoraggio della penetrazione della saldatura, il tracciamento del cordone e il rilevamento del plasma—sono altamente raccomandati per garantire una qualità coerente e rilevare i difetti man mano che si verificano.
Conclusione:
La saldatura laser dell'alluminio è un processo preciso, veloce e coerente per unire l'alluminio, superando la saldatura ad arco tradizionale in molte applicazioni. Rispetto alla saldatura TIG, la TIG è migliore per lavori a basso volume, complessi o di riparazione, mentre la saldatura laser eccelle nella produzione ad alto volume di parti da sottili a medio spessore. La sua resistenza è almeno pari alla saldatura MIG e comparabile alla saldatura TIG, con vantaggi in applicazioni con trattamento termico e critiche per la fatica grazie a una zona termicamente alterata ristretta e una struttura a grani fine.
La saldatura laser può gestire spessori da 0,2 mm a 15 mm, e i processi ibridi laser-arco estendono ulteriormente questa capacità. Gestendo lo strato di ossido, la riflettività, la conduttività termica e il rischio di porosità dell'alluminio, i produttori possono ottenere qualità superiore, maggiore produttività e costo inferiore per pezzo. Con l'avanzare della tecnologia e la diminuzione dei costi delle attrezzature, la saldatura laser dell'alluminio diventerà probabilmente ancora più ampiamente utilizzata.