Introdução:
A soldagem a laser de alumínio está transformando a manufatura moderna com precisão, velocidade e consistência que a soldagem a arco tradicional não consegue igualar. De bandejas de bateria automotivas a componentes aeroespaciais, tornou-se o método preferido para produção em alto volume onde qualidade e repetibilidade são críticas. Embora a refletividade, condutividade e camada de óxido do alumínio o tornem desafiador para a soldagem convencional, essas propriedades se adequam bem à tecnologia laser quando devidamente controladas. Este guia responde a perguntas-chave: O que é soldagem a laser? Como se compara ao TIG e ao MIG? As soldas a laser são tão fortes quanto as soldas a arco? E qual a espessura que uma soldadora a laser pode soldar? Se você está avaliando esta tecnologia para produção ou explorando sua adequação para sua aplicação, este artigo fornece o conhecimento prático que você precisa.
O Que É Soldagem a Laser?
Entender o que é a soldagem a laser fornece a base para apreciar seu papel na fabricação de alumínio. A soldagem a laser é um processo de soldagem por fusão de alta densidade de energia que usa um feixe focado de luz coerente para derreter e unir peças de metal. A palavra “laser” significa Light Amplification by Stimulated Emission of Radiation (Amplificação de Luz por Emissão Estimulada de Radiação), e na soldagem industrial, este feixe de luz concentrado é gerado por uma fonte laser, entregue através de cabos de fibra óptica ou espelhos, e focado na peça de trabalho usando óptica de precisão.
A característica principal da soldagem a laser é sua densidade de potência extremamente alta. Um laser industrial típico pode focar vários quilowatts de potência em um ponto medindo apenas 0,1 a 0,6 mm de diâmetro, produzindo densidades de potência superiores a um milhão de watts por centímetro quadrado. Esta concentração intensa de energia faz o metal derreter e, no modo de penetração profunda, vaporizar, criando uma cavidade de vapor estreita conhecida como “keyhole”. O keyhole permite que o feixe de laser penetre profundamente no material, produzindo soldas estreitas e profundas com entrada mínima de calor no material circundante.
Para a soldagem a laser de alumínio especificamente, o processo oferece várias vantagens distintas. A fonte de calor concentrada produz uma zona afetada pelo calor estreita, o que é particularmente valioso para ligas de alumínio tratadas termicamente que perdem resistência quando expostas a temperaturas elevadas prolongadas. Os ciclos rápidos de aquecimento e resfriamento também produzem estruturas de grão finas no metal de solda, frequentemente resultando em excelentes propriedades mecânicas. Além disso, a natureza sem contato da soldagem a laser elimina o desgaste do eletrodo, reduz a contaminação e permite a soldagem em locais de difícil acesso com tochas tradicionais.
Os principais tipos de lasers usados para soldagem a laser de alumínio incluem lasers de fibra, lasers de disco e lasers Nd:YAG. Os lasers de fibra tornaram-se a tecnologia dominante nos últimos anos devido à sua alta eficiência elétrica, excelente qualidade de feixe, baixos requisitos de manutenção e tamanho compacto. Esses lasers operam em comprimentos de onda em torno de 1 mícron, que o alumínio absorve relativamente bem em comparação com o comprimento de onda de 10,6 mícrons dos lasers de CO₂, tornando os lasers de fibra muito mais adequados para aplicações de soldagem a laser de alumínio.
Qual É Melhor para Soldar Alumínio: Soldagem a Laser ou Soldagem TIG?
A questão de saber se a soldagem a laser ou a soldagem TIG é melhor para o alumínio é uma das perguntas mais comuns na indústria, e a resposta honesta é que depende inteiramente dos seus requisitos de produção, geometria da peça e padrões de qualidade. Ambos os processos são capazes de produzir excelentes soldas de alumínio, mas se destacam em cenários diferentes.
A soldagem TIG (Gas Tungsten Arc Welding - Soldagem a Arco com Eletrodo de Tungstênio e Gás) tem sido há muito tempo o padrão ouro para soldagem manual de alumínio. Sua principal vantagem é o uso de corrente alternada, que fornece uma ação de limpeza que quebra a camada de óxido de alumínio durante a soldagem. Isso significa que o TIG pode soldar alumínio que não foi perfeitamente limpo, e oferece ao operador controle em tempo real sobre a entrada de calor através de um pedal ou controle de amperagem montado na tocha. A soldagem TIG é ideal para seções finas de alumínio, geometrias complexas, trabalhos de reparo e aplicações onde a aparência da solda é crítica. Produz soldas limpas, sem respingos e com excelente qualidade estética.
No entanto, a soldagem TIG é lenta. As velocidades de deslocamento para TIG manual em alumínio normalmente variam de 100 a 250 mm por minuto, e o processo requer um operador altamente qualificado cujo desempenho pode variar de peça para peça. Para ambientes de produção, essa variabilidade e velocidade lenta tornam-se limitações significativas.
A soldagem a laser, por outro lado, oferece velocidades dramaticamente mais altas. A soldagem a laser de alumínio pode atingir velocidades de deslocamento de 3.000 a 10.000 mm por minuto ou mais—dez a cinquenta vezes mais rápida que o TIG manual. O processo é totalmente automatizável, produzindo soldas idênticas em cada peça sem fadiga do operador ou inconsistência. A zona afetada pelo calor estreita da soldagem a laser de alumínio também significa menos distorção e menos perda de têmpera em ligas tratadas termicamente, o que é uma grande vantagem para componentes finos de alumínio.
A contrapartida é que a soldagem a laser requer um ajuste extremamente preciso da junta—normalmente folgas inferiores a 0,1 a 0,2 mm—porque o feixe focado não pode preencher lacunas da maneira que um arco TIG pode. A soldagem a laser também tem custos de equipamento mais altos e requer gerenciamento cuidadoso da alta refletividade e camada de óxido do alumínio.
Então, qual é melhor? Para produção de baixo volume, alta variedade, trabalhos de reparo, ou peças com geometria complexa e ajuste deficiente, a soldagem TIG continua sendo a escolha mais prática e flexível para o alumínio. Para produção em alto volume de peças consistentes com tolerâncias apertadas—como componentes de baterias automotivas, carcaças eletrônicas ou invólucros de paredes finas—a soldagem a laser de alumínio é significativamente melhor em termos de velocidade, consistência e custo por peça. Muitos fabricantes usam ambos: soldagem a laser para corridas de produção e soldagem TIG para protótipos, reparos e retrabalho.
A Soldagem a Laser é tão Forte quanto o MIG?
A resistência é uma consideração crítica ao selecionar um processo de soldagem, e a questão de saber se a soldagem a laser é tão resistente quanto a soldagem MIG é comum. A resposta é que a soldagem a laser pode atingir resistência comparável ou até superior à soldagem MIG, mas a relação não é simples.
A soldagem MIG (Gas Metal Arc Welding) utiliza um arame de enchimento alimentado continuamente e um gás de proteção externo. Para o alumínio, a soldagem MIG é tipicamente realizada com uma pistola spool gun ou alimentador de arame push-pull e transferência por spray pulsado para gerenciar o aporte térmico. As soldas MIG em alumínio geralmente exibem boa resistência, com eficiências de junta tipicamente variando de 60% a 90% da resistência do material de base, dependendo da liga, seleção de consumível e qualidade da solda.
A soldagem a laser de alumínio pode ser realizada de forma autógena (sem consumível) ou com arame de enchimento. As soldas a laser autógenas derivam sua resistência inteiramente do material de base, e quando a penetração total é alcançada, a eficiência da junta pode se aproximar de 100% da resistência do metal de base. Com a adição de arame de enchimento, a soldagem a laser pode atingir níveis de resistência comparáveis à soldagem MIG, mantendo a zona afetada pelo calor estreita e a estrutura de grãos fina que o processamento a laser proporciona.
Na prática, a resistência da soldagem a laser de alumínio em comparação com MIG depende de vários fatores. As soldas a laser tipicamente têm menor porosidade do que as soldas MIG porque a solidificação rápida e a dinâmica do keyhole ajudam a expelir bolhas de gás, resultando em metal de solda mais denso. As soldas a laser também têm uma zona afetada pelo calor muito mais estreita, o que significa menos amolecimento do material circundante em ligas tratadas termicamente—uma vantagem para alumínio das séries 6xxx e 7xxx. Por outro lado, a soldagem MIG com seleção apropriada de consumível pode compensar deficiências do metal de base ou incompatibilidades de liga que a soldagem a laser autógena não pode resolver.
Para aplicações críticas à fadiga, as soldas a laser frequentemente superam as soldas MIG devido ao seu perfil suave, subcorte mínimo e concentração de tensão reduzida. Para aplicações que exigem resistência máxima à tração em seções espessas, MIG com consumível adequado e penetração total pode igualar a soldagem a laser. O consenso na indústria é que a soldagem a laser é pelo menos tão resistente quanto a soldagem MIG quando executada corretamente, e frequentemente mais resistente em aplicações específicas envolvendo seções finas, ligas tratadas termicamente ou carregamento por fadiga.
As Soldas a Laser São Tão Resistentes Quanto as Soldas TIG?
A comparação entre soldas a laser e soldas TIG segue uma lógica semelhante à comparação laser versus MIG. A soldagem TIG é renomada por produzir soldas de alta qualidade e resistentes em alumínio, particularmente quando executada por um operador qualificado. Uma solda TIG executada corretamente em alumínio pode atingir eficiências de junta de 80% a 95% da resistência do material de base, com excelente ductilidade e tenacidade.
A soldagem a laser de alumínio, quando devidamente parametrizada e com preparação adequada da junta, pode atingir níveis de resistência que igualam ou superam as soldas TIG. As principais vantagens da soldagem a laser nesta comparação são a zona afetada pelo calor mais estreita e a estrutura de grãos mais fina do metal de solda. Em ligas de alumínio tratadas termicamente como 6061-T6 e 7075-T6, a ampla zona afetada pelo calor da soldagem TIG pode causar sobre-envelhecimento significativo e perda de resistência na região adjacente à solda. A fonte de calor concentrada da soldagem a laser minimiza esse efeito, preservando mais das propriedades mecânicas do material de base.
No entanto, a soldagem TIG tem vantagens que podem se traduzir em maior resistência em certos cenários. TIG permite controle preciso da adição de metal de enchimento, que pode ser usado para otimizar a química da solda, compensar folgas de ajuste e adaptar o perfil do cordão de solda para reduzir a concentração de tensão. TIG também permite ao operador ajustar o aporte térmico em tempo real, o que é valioso para peças complexas com espessura variável. Em contraste, a soldagem a laser requer ajuste quase perfeito e condições consistentes do material para atingir resistência ideal.
Pesquisas e experiência industrial geralmente indicam que soldas a laser em alumínio são pelo menos tão resistentes quanto soldas TIG, desde que a junta seja projetada adequadamente e os parâmetros do processo sejam otimizados. Em alumínio de seção fina, a soldagem a laser frequentemente produz juntas mais resistentes do que TIG devido à distorção reduzida e uma zona afetada pelo calor mais estreita. Em alumínio de seção espessa onde a penetração total é necessária, ambos os processos podem atingir resistência equivalente quando executados corretamente. A escolha entre eles deve, portanto, ser impulsionada pelo volume de produção, geometria da junta e requisitos de qualidade, e não apenas pela resistência.
Qual Espessura um Soldador a Laser Soldará?
Compreender as capacidades de espessura da soldagem a laser de alumínio é essencial para determinar se o processo se adequa à sua aplicação. Diferentemente da soldagem a arco, onde a capacidade de espessura é determinada principalmente pela amperagem, a capacidade de espessura da soldagem a laser depende da potência do laser, qualidade do feixe, tamanho do ponto focal, velocidade de soldagem e da liga de alumínio específica sendo soldada.
Para a soldagem a laser de alumínio, as faixas práticas de espessura são as seguintes:
Lasers de baixa potência (500W a 1kW): Esses sistemas são adequados para seções finas de alumínio variando de 0,2 mm a 2 mm. Aplicações típicas incluem carcaças de componentes eletrônicos, conectores de células de bateria de parede fina, encapsulamentos de sensores e junção folha-a-folha. O baixo aporte térmico desses sistemas é ideal para peças delicadas de alumínio onde a distorção deve ser minimizada.
Lasers de média potência (1kW a 4kW): Esta é a faixa de potência mais comum para soldagem a laser industrial de alumínio. Esses sistemas podem soldar alumínio de 1 mm a 6 mm em modo de passe único com penetração total, dependendo da liga e configuração da junta. Aplicações incluem bandejas de bateria automotivas, componentes de trocadores de calor, carcaças de motores e suportes estruturais. Com parâmetros otimizados, um laser de fibra de 3kW pode atingir penetração total em alumínio de 4 mm a 5 mm em um único passe.
Lasers de alta potência (4kW a 10kW+): Esses sistemas ampliam a capacidade de espessura da soldagem a laser de alumínio para até 10 mm a 15 mm em soldas de passe único. Eles são usados para componentes estruturais de serviço pesado, invólucros de paredes espessas e aplicações na construção naval e transporte ferroviário. Para espessuras além de 15 mm, a soldagem a laser multipasse ou processos híbridos laser-arco são tipicamente empregados.
É importante notar que essas faixas de espessura são diretrizes e não limites absolutos. A alta condutividade térmica do alumínio significa que o calor se dissipa rapidamente da zona de solda, o que pode limitar a penetração em seções mais espessas. A alta refletividade do alumínio também significa que uma porção da energia do laser é refletida em vez de absorvida, exigindo maior potência nominal para alcançar a penetração desejada. Por essas razões, a soldagem a laser de alumínio tipicamente requer níveis de potência um pouco mais altos do que a soldagem a laser de aço de espessura equivalente.
A configuração da junta também desempenha um papel significativo. Juntas de topo com bordas quadradas permitem a penetração mais profunda para uma dada potência de laser, enquanto juntas sobrepostas e juntas em T podem exigir configurações de parâmetros diferentes ou adição de arame de enchimento para alcançar a fusão adequada. Para seções de alumínio muito espessas, a soldagem híbrida laser-MIG—que combina um feixe de laser com um arco MIG em um único processo—pode alcançar profundidades de penetração de 20 mm a 30 mm, beneficiando-se da adição de metal de enchimento e da capacidade de ponte de folga do arco MIG.
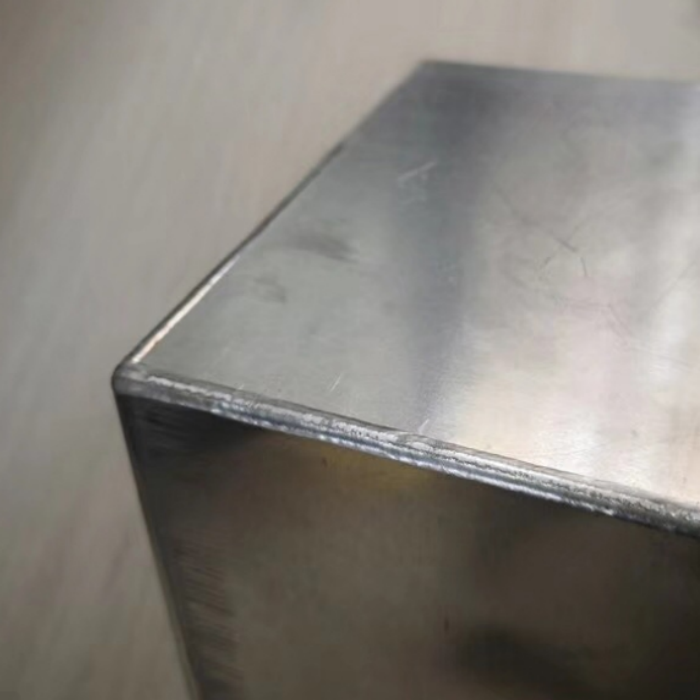
Considerações Principais para uma Soldagem a Laser de Alumínio Bem-Sucedida:
Alcançar resultados consistentes e de alta qualidade na soldagem a laser de alumínio requer atenção a vários fatores críticos que diferem da soldagem de aço.
Preparação de superfície e gerenciamento de óxido: O alumínio forma uma camada de óxido tenaz que derrete a aproximadamente 2.000°C, muito acima do ponto de fusão do metal base de 660°C. Essa camada de óxido deve ser removida mecânica ou quimicamente antes da soldagem a laser de alumínio, pois pode causar fusão incompleta, porosidade e penetração inconsistente. Use uma escova de aço inoxidável dedicada exclusivamente ao alumínio, ou empregue decapagem química. Limpe a junta imediatamente antes da soldagem, pois a camada de óxido se reforma em poucas horas.
Gerenciamento de alta refletividade: O alumínio reflete uma porção significativa da radiação laser incidente, particularmente no comprimento de onda de 1 mícron usado por lasers de fibra. Essa refletividade diminui à medida que o material aquece e o keyhole se forma, mas ainda requer maior potência de laser do que a soldagem de aço. Além disso, a luz laser refletida pode danificar componentes ópticos, portanto, um design adequado de entrega do feixe e blindagem são essenciais.
Gás de proteção: A soldagem a laser de alumínio requer proteção adequada com gás inerte para prevenir oxidação e porosidade. O argônio é o gás de proteção mais comum, embora hélio ou misturas de argônio-hélio possam ser usados para soldagem de maior velocidade ou penetração mais profunda. A entrega de gás deve ser cuidadosamente projetada para evitar turbulência e garantir cobertura completa da poça de fusão.
Ajuste da junta: A soldagem a laser exige um ajuste extremamente apertado—tipicamente folgas abaixo de 0,1 mm para soldagem autógena. Qualquer folga maior que o diâmetro do feixe focado resultará em fusão incompleta ou queima. Isso requer fabricação de peças de precisão, fixação robusta e, frequentemente, o uso de arame de enchimento para preencher folgas menores.
Seleção de arame de enchimento: Quando o enchimento é usado na soldagem a laser de alumínio, as escolhas comuns incluem ER4043 e ER5356. O ER4043 oferece boa fluidez e resistência a trincas, tornando-o adequado para ligas da série 6xxx. O ER5356 proporciona maior resistência e melhor resistência à corrosão, tornando-o apropriado para ligas das séries 5xxx e 7xxx e aplicações marítimas.
Controle de porosidade: A solidificação rápida do alumínio na soldagem a laser pode aprisionar gás hidrogênio, criando porosidade. Fontes de hidrogênio incluem umidade na superfície do material, lubrificantes e impurezas do gás de proteção. Limpeza completa, pureza adequada do gás (99,999% ou melhor) e parâmetros de soldagem otimizados são essenciais para minimizar a porosidade.
Monitoramento de processo: Para a soldagem a laser de alumínio em produção, sistemas de monitoramento de processo em tempo real—incluindo monitoramento de penetração de solda, rastreamento de costura e detecção de plasma—são altamente recomendados para garantir qualidade consistente e detectar defeitos conforme ocorrem.
Conclusão:
A soldagem a laser de alumínio é um processo preciso, rápido e consistente para unir alumínio, superando a soldagem a arco tradicional em muitas aplicações. Comparado com a soldagem TIG, o TIG é melhor para trabalhos de baixo volume, complexos ou de reparo, enquanto a soldagem a laser se destaca na produção de alto volume de peças de espessura fina a média. Sua resistência é pelo menos igual à soldagem MIG e comparável à soldagem TIG, com vantagens em aplicações tratadas termicamente e críticas à fadiga devido a uma zona afetada pelo calor estreita e estrutura de grãos fina.
A soldagem a laser pode lidar com espessuras de 0,2 mm a 15 mm, e processos híbridos laser-arco estendem isso ainda mais. Ao gerenciar a camada de óxido, refletividade, condutividade térmica e risco de porosidade do alumínio, os fabricantes podem alcançar maior qualidade, maior produtividade e menor custo por peça. À medida que a tecnologia avança e os custos dos equipamentos caem, a soldagem a laser de alumínio provavelmente se tornará ainda mais amplamente utilizada.