Введение:
Лазерная сварка алюминия преобразует современное производство благодаря точности, скорости и стабильности, которых традиционная дуговая сварка не может обеспечить. От автомобильных батарейных лотков до аэрокосмических компонентов — она стала предпочтительным методом для крупносерийного производства, где качество и повторяемость критически важны. Хотя отражательная способность, теплопроводность и оксидный слой алюминия создают сложности для обычной сварки, эти свойства хорошо подходят для лазерных технологий при правильном контроле. Это руководство отвечает на ключевые вопросы: Что такое лазерная сварка? Как она соотносится с TIG и MIG? Так же ли прочны лазерные швы, как дуговые? И какой толщины может сваривать лазерный сварочный аппарат? Независимо от того, оцениваете ли вы эту технологию для производства или изучаете её применимость для вашей задачи, эта статья даёт практические знания, которые вам нужны.
Что такое лазерная сварка?
Понимание того, что такое лазерная сварка, создаёт основу для оценки её роли в производстве алюминиевых конструкций. Лазерная сварка — это процесс сварки плавлением с высокой плотностью энергии, который использует сфокусированный пучок когерентного света для расплавления и соединения металлических заготовок. Слово “лазер” расшифровывается как усиление света посредством вынужденного излучения, и в промышленной сварке этот концентрированный световой пучок генерируется лазерным источником, передаётся через оптоволоконные кабели или зеркала и фокусируется на заготовке с помощью прецизионной оптики.
Ключевой характеристикой лазерной сварки является чрезвычайно высокая плотность мощности. Типичный промышленный лазер может фокусировать несколько киловатт мощности на пятне диаметром всего от 0,1 до 0,6 мм, создавая плотность мощности, превышающую миллион ватт на квадратный сантиметр. Эта интенсивная концентрация энергии заставляет металл плавиться и, в режиме глубокого проплавления, испаряться, создавая узкую паровую полость, известную как “канал”. Канал позволяет лазерному лучу проникать глубоко в материал, обеспечивая узкие, глубокие швы с минимальным вводом тепла в окружающий материал.
Для лазерной сварки алюминия, в частности, процесс предлагает несколько отчётливых преимуществ. Концентрированный источник тепла создаёт узкую зону термического влияния, что особенно ценно для термически обработанных алюминиевых сплавов, которые теряют прочность при длительном воздействии повышенных температур. Быстрые циклы нагрева и охлаждения также создают мелкозернистую структуру в металле шва, что часто приводит к отличным механическим свойствам. Кроме того, бесконтактный характер лазерной сварки устраняет износ электродов, снижает загрязнение и позволяет выполнять сварку в местах, труднодоступных для традиционных горелок.
Основные типы лазеров, используемых для лазерной сварки алюминия, включают волоконные лазеры, дисковые лазеры и Nd:YAG-лазеры. Волоконные лазеры стали доминирующей технологией в последние годы благодаря высокой электрической эффективности, отличному качеству пучка, низким требованиям к обслуживанию и компактным размерам. Эти лазеры работают на длинах волн около 1 микрона, которые алюминий поглощает относительно хорошо по сравнению с длиной волны 10,6 микрона CO₂-лазеров, что делает волоконные лазеры гораздо более подходящими для применения в лазерной сварке алюминия.
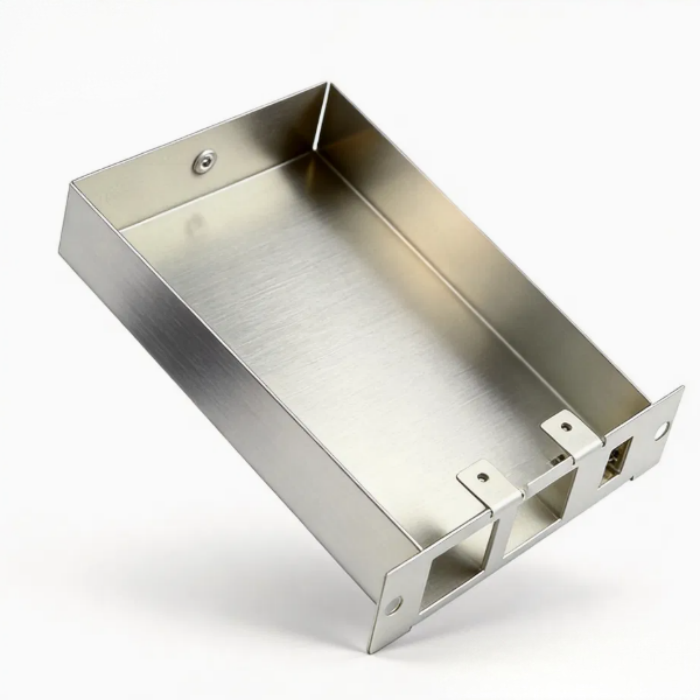
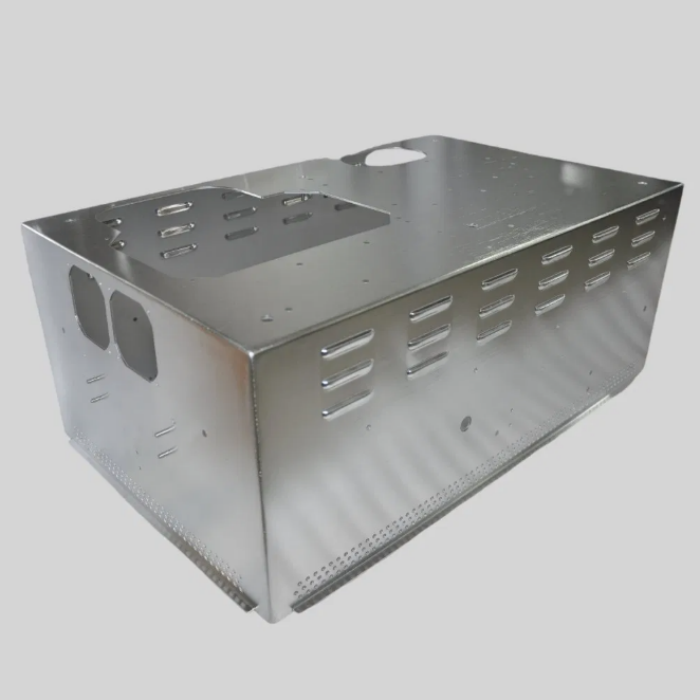
Что лучше для сварки алюминия: лазерная сварка или TIG-сварка?
Вопрос о том, что лучше для алюминия — лазерная сварка или TIG-сварка, — один из самых распространённых запросов в отрасли, и честный ответ заключается в том, что это полностью зависит от ваших производственных требований, геометрии детали и стандартов качества. Оба процесса способны создавать отличные алюминиевые швы, но они превосходят друг друга в разных сценариях.
TIG-сварка (дуговая сварка вольфрамовым электродом в среде инертного газа) долгое время была золотым стандартом для ручной сварки алюминия. Её ключевое преимущество — использование переменного тока, который обеспечивает очищающее действие, разрушающее оксидный слой алюминия во время сварки. Это означает, что TIG может сваривать алюминий, который не был идеально очищен, и предлагает оператору контроль в реальном времени над вводом тепла через педаль или регулятор силы тока на горелке. TIG-сварка идеальна для тонких алюминиевых секций, сложных геометрий, ремонтных работ и применений, где внешний вид шва критичен. Она создаёт чистые швы без брызг с отличным эстетическим качеством.
Однако TIG-сварка медленная. Скорости перемещения для ручной TIG на алюминии обычно составляют от 100 до 250 мм в минуту, и процесс требует высококвалифицированного оператора, производительность которого может варьироваться от детали к детали. Для производственных условий эта вариабельность и низкая скорость становятся значительными ограничениями.
Лазерная сварка, напротив, предлагает значительно более высокие скорости. Лазерная сварка алюминия может достигать скоростей перемещения от 3 000 до 10 000 мм в минуту и более — в десять-пятьдесят раз быстрее ручной TIG. Процесс полностью автоматизируем, обеспечивая идентичные швы на каждой детали без усталости оператора или непостоянства. Узкая зона термического влияния лазерной сварки алюминия также означает меньше деформации и меньше потери закалки в термически обработанных сплавах, что является главным преимуществом для тонких алюминиевых компонентов.
Компромисс заключается в том, что лазерная сварка требует чрезвычайно плотной подгонки стыка — обычно зазоры менее 0,1–0,2 мм — потому что сфокусированный луч не может перекрывать зазоры так, как это делает TIG-дуга. Лазерная сварка также имеет более высокие затраты на оборудование и требует тщательного управления высокой отражательной способностью алюминия и оксидным слоем.
Так что же лучше? Для мелкосерийного производства с широкой номенклатурой, ремонтных работ или деталей со сложной геометрией и плохой подгонкой TIG-сварка остаётся более практичным и гибким выбором для алюминия. Для крупносерийного производства однородных деталей с жёсткими допусками — таких как автомобильные батарейные компоненты, электронные корпуса или тонкостенные оболочки — лазерная сварка алюминия значительно лучше с точки зрения скорости, стабильности и стоимости на деталь. Многие производители используют оба метода: лазерную сварку для серийного производства и TIG-сварку для прототипов, ремонта и доработки.
Так же ли прочна лазерная сварка, как MIG?
Прочность является критически важным фактором при выборе процесса сварки, и вопрос о том, так ли прочна лазерная сварка, как сварка MIG, является распространённым. Ответ заключается в том, что лазерная сварка может достичь прочности, сравнимой с MIG-сваркой или даже превышающей её, но эта взаимосвязь не так проста.
MIG-сварка (дуговая сварка плавящимся электродом в среде защитного газа) использует непрерывно подаваемую присадочную проволоку и внешний защитный газ. Для алюминия MIG-сварка обычно выполняется с помощью пистолета со шпулей или тянуще-толкающего механизма подачи проволоки и импульсно-струйного переноса для управления тепловложением. MIG-швы на алюминии, как правило, демонстрируют хорошую прочность, при этом коэффициент прочности соединения обычно составляет от 60% до 90% от прочности основного материала, в зависимости от сплава, выбора присадочного материала и качества шва.
Лазерная сварка алюминия может выполняться автономно (без присадочного материала) или с присадочной проволокой. Автогенные лазерные швы получают свою прочность полностью от основного материала, и при достижении полного проплавления коэффициент прочности соединения может приближаться к 100% от прочности основного металла. При добавлении присадочной проволоки лазерная сварка может достичь уровней прочности, сравнимых с MIG-сваркой, сохраняя при этом узкую зону термического влияния и мелкозернистую структуру, которые обеспечивает лазерная обработка.
На практике прочность лазерной сварки алюминия по сравнению с MIG зависит от нескольких факторов. Лазерные швы обычно имеют меньшую пористость, чем MIG-швы, поскольку быстрая кристаллизация и динамика парогазового канала помогают удалять пузырьки газа, что приводит к более плотному металлу шва. Лазерные швы также имеют гораздо более узкую зону термического влияния, что означает меньшее разупрочнение окружающего материала в термообработанных сплавах — преимущество для алюминия серий 6xxx и 7xxx. С другой стороны, MIG-сварка с соответствующим выбором присадочного материала может компенсировать недостатки основного металла или несовместимость сплавов, которые автогенная лазерная сварка не может устранить.
Для применений, критичных к усталости, лазерные швы часто превосходят MIG-швы благодаря их гладкому профилю, минимальному подрезу и сниженной концентрации напряжений. Для применений, требующих максимальной прочности на растяжение в толстых сечениях, MIG с надлежащим присадочным материалом и полным проплавлением может соответствовать лазерной сварке. Консенсус в отрасли таков, что лазерная сварка по меньшей мере так же прочна, как MIG-сварка, при правильном выполнении, и часто прочнее в конкретных применениях, связанных с тонкими сечениями, термообработанными сплавами или усталостным нагружением.
Так ли прочны лазерные швы, как швы TIG?
Сравнение между лазерными швами и швами TIG следует аналогичной логике, что и сравнение лазера с MIG. TIG-сварка известна получением высококачественных, прочных швов на алюминии, особенно при выполнении опытным оператором. Правильно выполненный шов TIG на алюминии может достичь коэффициентов прочности соединения от 80% до 95% от прочности основного материала, с превосходной пластичностью и вязкостью.
Лазерная сварка алюминия при правильной параметризации и соответствующей подготовке соединения может достичь уровней прочности, соответствующих или превышающих швы TIG. Ключевыми преимуществами лазерной сварки в этом сравнении являются более узкая зона термического влияния и более мелкозернистая структура металла шва. В термообработанных алюминиевых сплавах, таких как 6061-T6 и 7075-T6, широкая зона термического влияния TIG-сварки может вызвать значительное перестаривание и потерю прочности в области, прилегающей к шву. Концентрированный источник тепла лазерной сварки минимизирует этот эффект, сохраняя больше механических свойств основного материала.
Однако TIG-сварка имеет преимущества, которые могут привести к более высокой прочности в определённых сценариях. TIG позволяет точно контролировать добавление присадочного металла, что можно использовать для оптимизации химического состава шва, компенсации зазоров при сборке и настройки профиля валика шва для снижения концентрации напряжений. TIG также позволяет оператору регулировать тепловложение в реальном времени, что ценно для сложных деталей с переменной толщиной. В отличие от этого, лазерная сварка требует почти идеальной сборки и стабильных условий материала для достижения оптимальной прочности.
Исследования и промышленный опыт в целом указывают на то, что лазерные швы на алюминии по меньшей мере так же прочны, как швы TIG, при условии, что соединение правильно спроектировано и параметры процесса оптимизированы. В тонкосечном алюминии лазерная сварка часто создаёт более прочные соединения, чем TIG, из-за уменьшенной деформации и более узкой зоны термического влияния. В толстосечном алюминии, где требуется полное проплавление, оба процесса могут достичь эквивалентной прочности при правильном выполнении. Поэтому выбор между ними должен определяться объёмом производства, геометрией соединения и требованиями к качеству, а не только прочностью.
Какой толщины может сваривать лазерный сварочный аппарат?
Понимание возможностей по толщине лазерной сварки алюминия необходимо для определения того, подходит ли этот процесс для вашего применения. В отличие от дуговой сварки, где возможность по толщине в первую очередь определяется силой тока, возможность лазерной сварки по толщине зависит от мощности лазера, качества пучка, размера фокального пятна, скорости сварки и конкретного свариваемого алюминиевого сплава.
Для лазерной сварки алюминия практические диапазоны толщины следующие:
Лазеры низкой мощности (500 Вт до 1 кВт): Эти системы подходят для тонких алюминиевых сечений от 0,2 мм до 2 мм. Типичные применения включают корпуса электронных компонентов, тонкостенные соединители элементов батарей, корпуса датчиков и соединение фольги с фольгой. Низкое тепловложение этих систем идеально подходит для деликатных алюминиевых деталей, где необходимо минимизировать деформацию.
Лазеры средней мощности (1 кВт до 4 кВт): Это наиболее распространённый диапазон мощности для промышленной лазерной сварки алюминия. Эти системы могут сваривать алюминий от 1 мм до 6 мм в режиме однопроходного полного проплавления, в зависимости от сплава и конфигурации соединения. Применения включают автомобильные батарейные лотки, компоненты теплообменников, корпуса двигателей и структурные кронштейны. При оптимизированных параметрах волоконный лазер мощностью 3 кВт может достичь полного проплавления алюминия толщиной 4 мм до 5 мм за один проход.
Лазеры высокой мощности (4 кВт до 10 кВт+): Эти системы расширяют возможности лазерной сварки алюминия по толщине до 10–15 мм при однопроходной сварке. Они применяются для тяжелонагруженных конструкционных компонентов, толстостенных корпусов, а также в судостроении и железнодорожном транспорте. Для толщин свыше 15 мм обычно используются многопроходная лазерная сварка или гибридные лазерно-дуговые процессы.
Важно отметить, что эти диапазоны толщин являются ориентировочными, а не абсолютными пределами. Высокая теплопроводность алюминия означает, что тепло быстро рассеивается из зоны сварки, что может ограничивать проплавление в более толстых сечениях. Высокая отражательная способность алюминия также означает, что часть лазерной энергии отражается, а не поглощается, что требует более высокой номинальной мощности для достижения желаемого проплавления. По этим причинам лазерная сварка алюминия обычно требует несколько более высоких уровней мощности, чем лазерная сварка стали эквивалентной толщины.
Конфигурация соединения также играет значительную роль. Стыковые соединения с прямыми кромками обеспечивают наиболее глубокое проплавление при заданной мощности лазера, тогда как нахлёсточные и тавровые соединения могут требовать других настроек параметров или добавления присадочной проволоки для достижения надлежащего сплавления. Для очень толстых алюминиевых сечений гибридная лазерно-MIG сварка — которая объединяет лазерный луч с дугой MIG в едином процессе — может достигать глубин проплавления от 20 мм до 30 мм, используя преимущества добавления присадочного металла и способности дуги MIG заполнять зазоры.
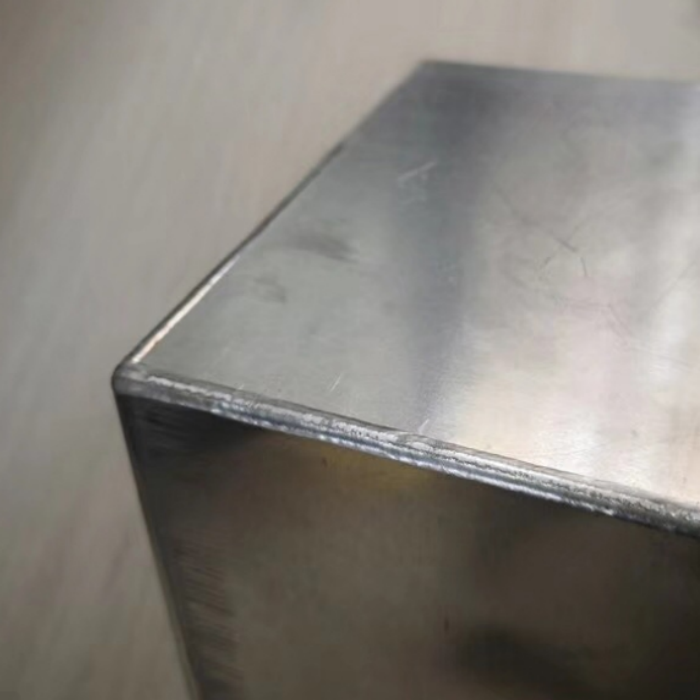
Ключевые факторы для успешной лазерной сварки алюминия:
Достижение стабильных, высококачественных результатов при лазерной сварке алюминия требует внимания к нескольким критическим факторам, которые отличаются от сварки стали.
Подготовка поверхности и управление оксидным слоем: Алюминий образует прочный оксидный слой, который плавится при температуре около 2 000°C, что значительно выше температуры плавления основного металла 660°C. Этот оксидный слой необходимо удалить механически или химически перед лазерной сваркой алюминия, так как он может вызвать неполное сплавление, пористость и нестабильное проплавление. Используйте проволочную щётку из нержавеющей стали, предназначенную исключительно для алюминия, или примените химическое травление. Очищайте соединение непосредственно перед сваркой, так как оксидный слой восстанавливается в течение нескольких часов.
Управление высокой отражательной способностью: Алюминий отражает значительную часть падающего лазерного излучения, особенно на длине волны 1 микрон, используемой волоконными лазерами. Эта отражательная способность снижается по мере нагрева материала и формирования парогазового канала, но всё же требует более высокой мощности лазера, чем при сварке стали. Кроме того, отражённый лазерный свет может повредить оптические компоненты, поэтому правильное проектирование доставки луча и экранирование имеют важное значение.
Защитный газ: Лазерная сварка алюминия требует адекватной защиты инертным газом для предотвращения окисления и пористости. Аргон является наиболее распространённым защитным газом, хотя гелий или смеси аргона с гелием могут использоваться для сварки на более высоких скоростях или более глубокого проплавления. Подача газа должна быть тщательно спроектирована для предотвращения турбулентности и обеспечения полного покрытия сварочной ванны.
Подгонка соединения: Лазерная сварка требует чрезвычайно плотной подгонки — обычно зазоры менее 0,1 мм для автономной сварки. Любой зазор, превышающий диаметр сфокусированного луча, приведёт к неполному сплавлению или прожогу. Это требует точного изготовления деталей, надёжной оснастки и часто использования присадочной проволоки для заполнения небольших зазоров.
Выбор присадочной проволоки: Когда присадка используется при лазерной сварке алюминия, распространёнными вариантами являются ER4043 и ER5356. ER4043 обеспечивает хорошую текучесть и стойкость к растрескиванию, что делает её подходящей для сплавов серии 6xxx. ER5356 обеспечивает более высокую прочность и лучшую коррозионную стойкость, что делает её подходящей для сплавов серий 5xxx и 7xxx и морских применений.
Контроль пористости: Быстрое затвердевание алюминия при лазерной сварке может захватывать водородный газ, создавая пористость. Источники водорода включают влагу на поверхности материала, смазочные материалы и примеси в защитном газе. Тщательная очистка, надлежащая чистота газа (99,999% или лучше) и оптимизированные параметры сварки имеют важное значение для минимизации пористости.
Мониторинг процесса: Для производственной лазерной сварки алюминия настоятельно рекомендуются системы мониторинга процесса в реальном времени — включая мониторинг проплавления, отслеживание шва и обнаружение плазмы — для обеспечения стабильного качества и обнаружения дефектов по мере их возникновения.
Заключение:
Лазерная сварка алюминия — это точный, быстрый и стабильный процесс соединения алюминия, превосходящий традиционную дуговую сварку во многих применениях. По сравнению с TIG-сваркой, TIG лучше подходит для мелкосерийных, сложных или ремонтных работ, тогда как лазерная сварка превосходит в крупносерийном производстве тонких и среднетолщинных деталей. Её прочность как минимум равна MIG-сварке и сопоставима с TIG-сваркой, с преимуществами в термообработанных и усталостно-критичных применениях благодаря узкой зоне термического влияния и мелкозернистой структуре.
Лазерная сварка может обрабатывать толщины от 0,2 мм до 15 мм, а гибридные лазерно-дуговые процессы расширяют этот диапазон ещё больше. Управляя оксидным слоем алюминия, отражательной способностью, теплопроводностью и риском пористости, производители могут достичь более высокого качества, большей производительности и более низкой стоимости на деталь. По мере развития технологий и снижения стоимости оборудования лазерная сварка алюминия, вероятно, будет становиться ещё более широко используемой.